
Laagrite tootja ja tarnija
Spetsialiseerunud kuullaagritele, rull-laagritele, tõukejõu laagritele, õhukese sektsiooni laagritele jne.
Jälgi mind:


Õhukese sektsiooniga laagrite tootmine ja hooldus
Kaydoni õhukese profiiliga laagrid on täppislaagrid, mis koosnevad üldiselt siserõngast, välisrõngast, veeremitest ja puurist. Õhukese profiiliga laagritel on ruudukujuline ristlõige ning need on konstrueeritud fikseeritud laiuse ja paksuse (ristlõike) mõõtmetega, mis ei suurene sisediameetri suurenemisega. Õhukese profiiliga laagrite eelisteks on kerge kaal, kompaktne konstruktsioon ja väike inertsimoment. Neid kasutatakse laialdaselt tipptasemel toodetes, nagu tööstusrobotid, kosmosesõidukid, kosmosesatelliidid ja meditsiiniline abi, ning turu suurus järk-järgult suureneb. Selles blogis tutvustame üksikasjalikult Kaydoni õhukese profiiliga laagrirõngaste töötlemisprotsessi , töötlemisraskusi ja lahendusi õhukese profiiliga laagrite kaitsmiseks.
Õhukese sektsiooni laagrite tootmine
Kuigi õhukese profiiliga laagritel on palju eeliseid, on konstantse profiiliga laagrite tootmine eriti keeruline ülesanne, eriti konstantse profiiliga laagrite rõngaste töötlemine. Õhukese profiiliga laagrite väike ristlõikepindala põhjustab väikese radiaalseina paksuse ja halva jäikuse. Suurt radiaalset deformatsiooni on lihtne tekitada. Seetõttu töödeldakse ferruleid mitmel viisil, näiteks treimise, kuumtöötluse ja lihvimise teel. Rõnga ümaruse deformatsiooni, halva tasapinna, defektide, näiteks ellipside, servaringide ja otsapinna deformatsiooni vältimiseks tuleb laagrirõngaste töötlemiseks kasutada spetsiaalseid vahendeid.

Metalli sepistamine
Suuremõõtmeliste ja väikese kuvasuhtega Kaydoni õhukeste profiilidega laagrirõngaste puhul valmistatakse kaks või enam tükki sepistamise teel. Pärast jämedat lihvimist eraldatakse rõngad traadiga, et vähendada sepistamisprotsessi töötlemisraskusi, vähendada ferrüüli deformatsiooni ja otsapinna töötlemisvaru, säästa toorainet ja parandada tootmise efektiivsust.

Pööramisprotsess
Õhukese ristlõikega hülsside pööramise protsessis on peamine asi kinnitamine ja positsioneerimine, et vältida liigset lõikejõudu, kinnituste ebamõistlikku konstruktsiooni, lõiketermilist deformatsiooni ja lõikeprotsessi ajal tekkivat vibratsiooni, mis ei mõjuta töötlemise täpsust. Ülemäärasest töötluspingest tingitud deformatsiooni vähendamiseks kasutage terasest pehmeid küüniseid, millel on suur ümbrisringi kontaktpind ja karastamata kinnitusrõngad töötlemata treimiseks, näiteks mitmepunktilise kinnituspadruniga (kaheteistkümne punktiga kinnituspadrun). klamber või kahekümne nelja punktiga klamber); muuta positsioneerimise kinnitusskeemi (muuta radiaalkinnitus otsapinna positsioneerimis- ja pressimismeetodiks); reguleerida protsessi parameetreid (kiire lõikamine, väike tagasilõikamise kogus, tööriista suurem põhipainde nurk, suurem Väikese tööriista otsakaare raadius, mõistlik lõikevedeliku valik jne). Pinge kõrvaldamiseks lisage pärast töötlemata treimist täiendav karastamine. Seejärel lihvitakse otspind pehmeks ja seejärel keeratakse hülss peeneks.

Kuumtöötlusprotsess
Kuumtöötlemisprotsessi käigus toimub ümbrise sisemine struktuur faasimuutuse, peamiselt austeniidist martensiidiks, tihedus väheneb, maht laieneb ja koes tekib pinge; Lisaks summutatakse ja jahutatakse paisutatud olekus kiiresti ümbris, mis muutub kõrgest temperatuurist (õhukese ristlõikega laagrid on tavaliselt 830–845 ℃), tekitades termilise pinge. Kui need kaks sisepinget ületavad materjali voolavuspiiri, toimub materjal plastilise deformatsiooni. Tavaliselt kasutatakse deformatsiooni kontrollimiseks stantsikarastamist. Kui stantsimiseks pole tingimusi ja ümbrise välisläbimõõt pärast kustutamist on liiga suur, et ületada protsessi nõudeid, kasutatakse selle parandamiseks kõikehõlmava vormimise ja seejärel karastamise meetodit, nii et seda saab protsessi käigus juhtida. nõuded. vahemikus.

jahvatamine
Peamised asjad jahvatamisel on: sobivate jahvatusseadmete, töötlemismeetodite ja jahvatusprotsessi parameetrite valimine. Näiteks kasutatakse töötlemiseks tugevdatud rõngaste ja "üks-kahele" struktuuriga meetodit; välisläbimõõduga pind lihvitakse tööpingi mitme peenreguleerimisega; Protsessi ajal lisatakse karastamise stabiliseerimine tagamaks, et hülsside jahvatuskvaliteet on rahuldav. Nõuded protsessile.

Õhukese sektsiooniga laagripuuride kahjustamise põhjused
Õhukese profiiliga laagripuur isoleerib veerelemente võrdsetel vahemaadel, takistades veerelementide kukkumist ning suunates ja ajades veerelemente pöörlema. Üldiselt ei kahjustu konstantse profiiliga õhukese profiiliga laagripuur mõistlike töötingimuste korral, kuid ebaõige töö igapäevases tootmises vähendab laagripuuri kasutusiga. Levinud puuri purunemise nähtuste hulka kuuluvad: puuri kahjustused, lahtised või purunenud needid, purunenud puur ja laiali pillutatud veerelemendid. Mis on võrdse ristlõikega õhukese profiiliga laagripuuri purunemise põhjused?
Ebapiisav määrimine
Kui laager töötab, kui määrimistööd ei ole korralikult tehtud, mõjutab see normaalset tööd, seega veenduge, et määrdeõli on laagri kasutamiseks piisav. Kui määrdeõlist ei piisa, on õhukese ristlõikega võrdse ristlõikega laagrid lahja õli olekus kergemini tekitada hambumuskulumist, mis halvendab tööpinna seisukorda, nii et hambumusest tekkivad pisarad sisenevad puuri, põhjustades ebatavalise koormuse tekitamist. See võib põhjustada puuri purunemise.
Ebanormaalne koormus puurile
Kui puuril on paigaldamise ajal probleeme, nagu ebaõige paigaldamine, kaldus, liigsed häired jne. Lihtsam on vähendada kliirensit, mis suurendab kasutamise ajal hõõrdumist ja kuumenemist, pehmendab pinda ja põhjustab enneaegset ebanormaalset koorumist. Kui koorumine laieneb, satuvad kooruvad võõrkehad puuritaskutesse, põhjustades puuri blokeerimise ja tekitades täiendavaid koormusi, mis süvendab puuri kulumist. Selline vereringe halvenemine võib põhjustada puuri purunemise ja lammutamise.
Võõrkehade sissetung
Tegelikult on puuri purunemise intuitiivne põhjus see, et võõrkehad satuvad puuri. Kui võõrkeha siseneb, mõjutab see puuri tööd, eriti mõned kõvad võõrkehad, mis suurendab puuri kulumist ja tekitab ebatavalisi lisakoormusi. , mis võib põhjustada puuri purunemise.
Pugemisnähtus
Roomamisnähtus on ka üks puurimurdude põhjusi. Nn roomamisnähtus viitab hülsside libisemisnähtusele. Kui ühenduspinna interferents on ebapiisav, liigub koormuspunkt libisemise tõttu perifeerses suunas, põhjustades hülssi kõrvalekaldeid võlli või korpuse suhtes ümbermõõdu suunas. Pärast roomamist kulub ühenduspind märkimisväärselt ja kulumispulber võib siseneda õhukese laagri sisemusse võrdse ristlõikega, põhjustades ebanormaalset kulumist, koorumist, puuri kulumist ja lisakoormust ning võib isegi põhjustada puuri. lõhkuma.
Puuri kvaliteet on liiga halb
Puuri kvaliteet mõjutab ka selle kasutamist. Kui kvaliteet on väga halb, võib see puruneda, kui see kasutamise ajal kulub. Eriti kui puur on defektne, puruneb see tõenäoliselt. Tavalised defektid on: praod, suured võõrmetallisulused, kokkutõmbumisõõnsused, mullid või neetimisdefektid, puuduvad naelad, naelad või vahed puuri kahe poole vahel, rasked neetimiskahjustused jne. Need tingimused võivad põhjustada puuri purunemise.
Õhukese sektsiooni laagrite hooldus
Pärast õhukese ristlõikega laagrite mõnda aega kasutamist tuleb neid regulaarselt puhastada ja kontrollida, et tagada nende normaalne töö. Laagrite tööea pikendamiseks tuleb õhukese ristlõikega võrdse ristlõikega laagreid sageli hooldada.
puhastada
Kõigepealt puhastage laagrid. Pange laagrid bensiini sisse ja pühkige õhukese osaga laagrite pinnalt muda ja tolm ära. Kui laagrid on roostes, pühkige ja poleerige need metallograafilise liivapaberiga, kuni laagri pind on roostes. Kuni katsudes karedat tunnet pole.
Laagrite puhastamine jaguneb üldiselt kaheks etapiks, nimelt jämepuhastus ja peenpuhastus. Jämedalt puhastades eemaldage esmalt laager ja pange see anumasse, kasutades põhjana metallvõrku. See väldib eemaldatud laagri otsekontakti väljastpoolt tuleva mustusega ning seejärel eemaldage pintsliga määre ja rasv laagri pinnalt. Tolm, muda ja muud kleepuvad ained tuleb eemaldada. Samal ajal tuleks tähelepanu pöörata võrdse ristlõikega õhukese ristlõikega laagrite pinnal olevale mustusele, et mitte kahjustada ja saastada laagrite veerepindu. Kui kõik ülaltoodud on puhastatud, saab läbi viia peenpuhastuse.
Peenpuhastuse ajal pange laager esmalt puhastusõlisse, pöörake seda pidevalt ja puhastage laager hoolikalt. Samal ajal pöörake tähelepanu sellele, et puhastusõli oleks puhastuse ajal puhas.
Roostevastane
Pärast puhastamist pühkige laager kuiva lapiga kuivaks ja seejärel pange see leotamiseks roostevastase õli sisse. Leotamise ajal hoidke laager täielikult roostevastase õliga kontaktis ja jätkake laagri pööramist, et roostevastane õli saaks eemaldada. Roosteõli moodustab rooste vältimiseks laagri pinda katva õlikile.
määrimine
Pärast roostetõrje lõpetamist kandke laagri pinnale ühtlaselt roostevastane õli, või ja muud ained. Laagri sisemised ja välimised rõngad, teraskuulid ja puurid peavad olema kaetud. Pealekandmisel kandke laagrit pöörates, et tagada roostevastane kaitse. Õli siseneb täielikult laagri sisemusse ja määrib laagri.
E-POOD
Võrdse ristlõikega õhukese ristlõikega laagrite ladustamisel proovige neid hoida keskkonnas, mille õhuniiskus on alla 65% ja temperatuur umbes 20 kraadi. Parem on neid hoida üle 30cm kõrgemal riiulil ning püüda vältida otsest päikesevalgust ja külmi seinu hoiukohas.
Aubearingi kohta
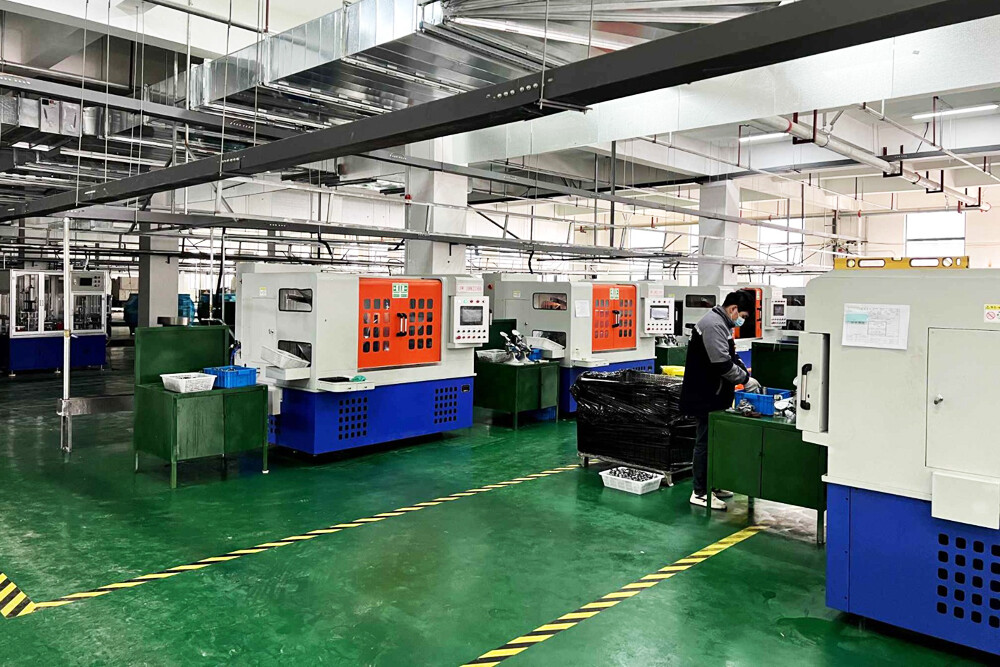
Aubearing on laagrite tootmisettevõte, mis ühendab teadus- ja arendustegevuse, disaini, tootmise ja müügi. Varustatud täiustatud testimisriistade ja tootmisseadmetega: testimisriistade hulka kuuluvad spektraalmetallograafilise struktuuri detektor, kolmemõõtmeline koordinaatmõõtmismasin, projektsioonipikkuse mõõtmismasin, BVT vibratsiooni- ja müramõõtur, ümarusmõõtur, profiilimõõtur, karedusmõõtur jne ning tootmine seadmed: Täppisseadmed, nagu täisautomaatsed servo-lihvimismasinad, traadi tõmbamise superviimistlusmasinad, pinnaviimistlusmasinad, montaažiliitmikud, ultrahelipuhastusmasinad jne, tagavad meie tootmistugevuse ja laagrikvaliteedi stabiilsuse. Toodetud toodete pöörlemistäpsus ulatub P6, P5 ja P4 tasemeni ning vibratsioonimüra on Z2V2, Z3V3 ja Z4V4.

Aubearing on spetsialiseerunud üliõhukeste võrdse ristlõikega laagrite, tööstusautomaatika robotlaagrite, õhukeseinaliste sügava soonega kuullaagrite, õhukeseinaliste nurkkontaktkuullaagrite ja mitmesuguste mittestandardsete erikujuliste laagriseeriate tootmisele. Nüüd on ettevõte küpsenud teadus- ja arendustegevuses ning tootmises, et asendada Kaydoni üliõhukesi laagreid ja võrdse ristlõikega õhukese seinaga kuullaagreid. Üliõhukesed võrdse ristlõikega laagrid koosnevad seitsmest avatud seeriast ja viiest suletud seeriast, mille ava läbimõõt on vahemikus 1 tolli kuni 40 tolli ja ristlõike suurusvahemik on alates 0.1875 × 0.1875 tolli kuni 1.000 × 1.000 tolli; jagatud kolme tüüpi: sügava soonega kuullaagrid (tüüp C), nurkkontaktlaagrid (tüüp A) ja neljapunktilised kontaktlaagrid (tüüp X).


Aubearingi toodetud õhukese ristlõikega laagreid kasutatakse laialdaselt ülekandeseadmetes, nagu autod, jalgrattad, reduktorid, meditsiiniseadmed, spordivarustus, lennundus, robotliigendid, tööpingid, pakendamisseadmed, tekstiilimasinad, pooljuhtide töötlemisseadmed, RV reduktorid ja pöörlevad töölauad . Aastane tootmisvõimsus ulatub üle 2 miljoni komplekti.