
Lager Fabrikant & Leverancier
Gespecialiseerd in kogellagers, rollagers, druklagers, dunne sectielagers enz.
Volg me op:


De ultieme gids voor oorzaken van lagerstoringen
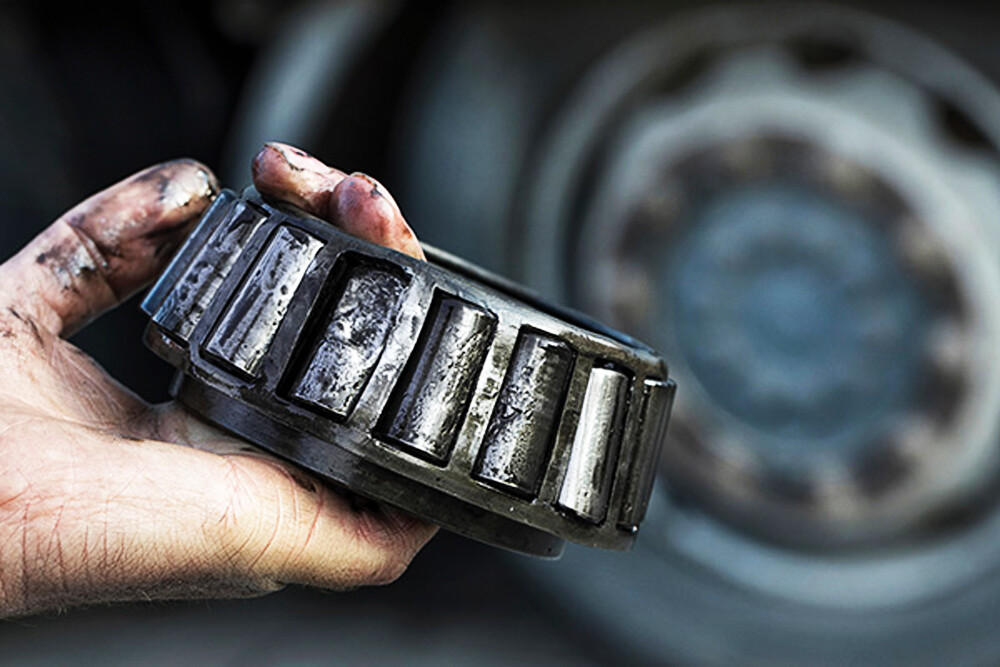
Lagers verbinden roterende onderdelen (assen) en stationaire onderdelen (lagerhuizen) met minimale wrijving. Juist dankzij de rol van lagers kunnen diverse roterende apparatuur, zoals auto's, vliegtuigen, generatoren, transportbanden en motoren, soepel draaien. Met de snelle ontwikkeling van wetenschap en technologie stellen klanten steeds hogere eisen aan de kwaliteit van lagerproducten. Het is belangrijk voor lagerfabrikanten om hoogwaardige lagers te leveren die voldoen aan de normen en prestatie-eisen, maar het is nog belangrijker om ze correct te gebruiken. Op basis van jarenlange ervaring in de lagerproductietechnologie komt Aubearing vaak het probleem tegen dat een lager na testen weliswaar goedgekeurd is, maar na installatie vastloopt of tijdens gebruik vroegtijdig uitvalt. De belangrijkste symptomen zijn een gevoel van vastlopen, ernstige afbladdering van het werkoppervlak, ernstige slijtage en zelfs vervorming en breuk van de kooi . Analyse van de uitvalresultaten laat zien dat de meeste problemen niet zozeer aan de lager zelf liggen, maar dat ze worden veroorzaakt door onjuiste installatie en gebruik. Om deze reden is Aubearing van mening dat het noodzakelijk is om de meest voorkomende uitvalpatronen van lagers te onderzoeken en constructieve suggesties te doen om de levensduur van lagers verder te verbeteren.
Basiskennis lagers
Wentellagers zijn uiterst nauwkeurige componenten gemaakt van lagerstaal met een hoge hardheid (AISI52100). Nu en wentellagers gebruiken keramische rolelementen. Lagers bestaan uit binnen- en buitenringen, kogels of rollen en kooien. Sommige lagers hebben ook afdichtingen of stofkappen. Dergelijke afgedichte lagers worden in de fabriek vooraf gevuld met vet. De smeerolie of het smeervet is van cruciaal belang voor de dikte van de smeerfilm die moet worden aangebracht om de rolelementen en loopbanen van elkaar te scheiden. Er moeten geschikte lagers voor de apparatuur worden geselecteerd en correct worden geïnstalleerd om ervoor te zorgen dat de lagers goed gesmeerd en vrij van verontreiniging zijn.

Oorzaken van lagerfalen
Bij het zoeken naar tekenen van schade is het belangrijk om de interne lagergeometrie en de werking van het lager goed te begrijpen. Het vergelijken van de belastingssporen van beschadigde lagers die uit apparatuur zijn verwijderd met goed werkende lagers kan helpen de oorzaak van lagerschade te begrijpen. Het is ook belangrijk om te waken tegen namaaklagers, aangezien namaaklagers vaak een veel kortere levensduur hebben dan lagers van gerenommeerde lagerfabrikanten. Als de machine overbelast wordt, verkeerd wordt gebruikt of onderhouden, worden de lagers aangetast en is 34% van de voortijdige lagerstoringen te wijten aan vermoeidheid. Omdat lagers een “vroege waarschuwing” geven als ze niet goed worden onderhouden of overbelast zijn.

Neem contact op met vermoeidheid
Contactvermoeidheidsfalen verwijst naar falen veroorzaakt door wisselende spanning op het werkoppervlak van het lager. Contactvermoeiingsscheuren komen voor op het werkoppervlak van het lager en gaan vaak gepaard met vermoeiingsscheuren. Het ontstaat eerst door de maximale wisselende schuifspanning onder het contactoppervlak en zet vervolgens uit naar het oppervlak om verschillende afsplinteringsvormen te vormen, zoals putjes of putjesafsplintering. Het afpellen in kleine vlokken wordt ondiep pellen genoemd. Door de geleidelijke uitzetting van het peelingoppervlak strekt het zich vaak uit tot diepe lagen, waardoor een diepe peeling ontstaat. Diep afbrokkelen is een vermoeidheidsbron voor falen door contactvermoeidheid.

Slijtagestoring
Slijtagefalen verwijst naar het falen dat wordt veroorzaakt door de relatieve glijdende wrijving tussen oppervlakken, waardoor voortdurende slijtage van het metaal op het werkoppervlak ontstaat. Voortdurende slijtage zal geleidelijke schade aan de lageronderdelen veroorzaken, wat uiteindelijk kan leiden tot verlies van de maatnauwkeurigheid van de lagers en andere gerelateerde problemen. Slijtage kan vormveranderingen beïnvloeden, de montagespeling vergroten en de topografie van het werkoppervlak veranderen. Het kan het smeermiddel aantasten of tot op zekere hoogte vervuilen, waardoor de smeerfunctie volledig verloren gaat, waardoor het lager zijn rotatienauwkeurigheid verliest of zelfs niet meer normaal werkt. Slijtagefalen is een van de meest voorkomende faalwijzen van verschillende soorten lagers. Afhankelijk van de slijtagevorm kan deze meestal worden onderverdeeld in de meest voorkomende schurende slijtage en lijmslijtage.

Schurende slijtage verwijst naar de slijtage die wordt veroorzaakt door het samendrukken van vreemde harde deeltjes of harde vreemde stoffen of slijtageresten op het metalen oppervlak tussen de werkoppervlakken van het lager en de relatieve beweging van de contactoppervlakken, waardoor vaak groefachtige krassen op het werkoppervlak ontstaan. oppervlak van het lager. Harde deeltjes of vreemde stoffen kunnen afkomstig zijn van de binnenkant van de gastheer of van andere aangrenzende delen van het gastheersysteem en door het smeermedium in het lager worden gestuurd. Lijmslijtage verwijst naar de ongelijkmatige spanning op het wrijvingsoppervlak als gevolg van microscopisch kleine uitsteeksels of vreemde stoffen op het wrijvingsoppervlak. Wanneer de smeeromstandigheden ernstig verslechteren, ontstaat er plaatselijke wrijvingswarmte, die gemakkelijk plaatselijke vervorming van het wrijvingsoppervlak en wrijvingsmicrolassen kan veroorzaken. Ernstig Het oppervlaktemetaal kan gedeeltelijk gesmolten zijn en de kracht op het contactoppervlak zal het plaatselijke wrijvingslaspunt van de matrix scheuren en de plastische vervorming vergroten. Deze cyclus van adhesie, scheur en adhesie vormt adhesieve slijtage. Over het algemeen wordt lichte slijtage van de lijm slijtage genoemd, en ernstige slijtage van de lijm occlusie.
Breuk mislukking
De belangrijkste redenen voor het falen van lagerbreuken zijn ontwerpfouten en overbelasting. Wanneer de uitgeoefende belasting de sterktelimiet van het materiaal overschrijdt en ervoor zorgt dat het onderdeel breekt, wordt dit overbelastingsbreuk genoemd. De belangrijkste reden voor overbelasting is een plotselinge hoststoring of onjuiste installatie. Defecten zoals microscheurtjes, krimpholtes, belletjes, grote vreemde stoffen, oververhit weefsel en lokale brandwonden in lageronderdelen kunnen ook breuken bij de defecten veroorzaken tijdens overbelasting door schokken of ernstige trillingen, wat defectfractuur wordt genoemd. Er moet op worden gewezen dat tijdens het productieproces van lagers instrumenten kunnen worden gebruikt om correct te analyseren of de bovengenoemde defecten bestaan tijdens herinspectie van grondstoffen in de fabriek, kwaliteitscontrole bij het smeden en warmtebehandeling, en controle van het bewerkingsproces. De controle moet in de toekomst nog versterkt worden. Maar over het algemeen zijn de meeste voorkomende defecten aan lagerbreuken overbelastingsfouten.

Fout bij het wijzigen van de goedkeuring
Wanneer het lager werkt, als gevolg van externe of interne factoren, verandert de oorspronkelijke passingsspeling, neemt de nauwkeurigheid af en veroorzaakt zelfs een "vastlopen", wat het falen van de spelingsverandering wordt genoemd. Externe factoren zoals overmatige interferentie, onjuiste installatie, uitzetting veroorzaakt door temperatuurstijging, onmiddellijke overbelasting, enz., en interne factoren zoals vastgehouden austeniet en restspanning in een onstabiele toestand zijn de belangrijkste redenen voor het mislukken van de spelingverandering.
Onjuiste montage
16% van de voortijdige defecten aan verschillende lagers is te wijten aan onjuiste montage (meestal als gevolg van overmatige kracht...) en onjuist gebruik van montagegereedschap. Sommige apparatuur vereist mechanische, hydraulische of verwarmingsmethoden voor een correcte en efficiënte installatie en verwijdering. SKF biedt een volledig assortiment gereedschappen en apparatuur, gebaseerd op een verscheidenheid aan professionele technische servicetechnologieën, om deze klussen eenvoudiger, sneller en kosteneffectiever te maken. Professionele montage met behulp van gespecialiseerde gereedschappen en technieken is een andere oplossing voor het maximaliseren van de inzetbaarheid van de machine.

Onjuiste smering
Hoewel er diverse onderhoudsvrije, afgedichte lagers verkrijgbaar zijn, wordt 36% van de voortijdige lagerstoringen veroorzaakt door onjuiste technische toepassing en oneigenlijk gebruik van smeervet. Elk lager dat onvoldoende gesmeerd is, zal onvermijdelijk voortijdig defect raken vóór het einde van zijn normale levensduur. Omdat lagers doorgaans de moeilijkst te monteren en demonteren onderdelen van mechanische apparatuur zijn, kunnen er problemen ontstaan als ze niet regelmatig worden gesmeerd. Wanneer handmatig onderhoud niet mogelijk is, kan SKF een volledig automatisch smeersysteem ontwikkelen voor optimale smering. Effectieve smering met SKF-smeervet, gereedschap en technologie, afhankelijk van de vereisten, zal de stilstandtijd aanzienlijk verkorten.

Vervuilen
Lagers zijn precisieonderdelen. Als de lagers en het vet vervuild zijn, zullen ze niet effectief werken. Bovendien is, aangezien gesmeerde, onderhoudsvrije, afgedichte lagers slechts een klein percentage van alle gebruikte lagers uitmaken, ten minste 14% van alle voortijdige lagerstoringen te wijten aan vervuilingsproblemen. SKF beschikt over uitstekende lagerproductie- en ontwerpmogelijkheden en kan afdichtingsoplossingen bieden voor een verscheidenheid aan zware werkomgevingen.

Analysemethode voor lagerstoringen
Bij het analyseren van lagerstoringen komen vaak veel ingewikkelde verschijnselen voor. Verschillende experimentele resultaten kunnen tegenstrijdig of onduidelijk zijn. Dit vereist herhaalde experimenten en demonstraties om voldoende bewijs of tegenbewijs te verkrijgen. Alleen door gebruik te maken van de juiste analysemethoden, procedures en stappen kunnen we de werkelijke oorzaak van het falen achterhalen. Over het algemeen kan de analyse van lagerstoringen grofweg worden onderverdeeld in de volgende drie stappen: het verzamelen van defecte objecten en achtergrondgegevens, macroscopische inspectie en microscopische analyse van defecte objecten.
Verzameling van ongeldige voorwerpen en achtergrondmateriaal
Verzamel zoveel mogelijk onderdelen en fragmenten van mislukte dingen. Begrijp volledig de arbeidsomstandigheden, het gebruiksproces en de productiekwaliteit van defecte lagers. Specifieke inhoud omvat:
(1) De belasting, rotatiesnelheid, werkomstandigheden van de hoofdmotor en andere ontwerpwerkomstandigheden van het lager.
(2) Storingscondities van lagers en andere gerelateerde onderdelen, en soorten lagerstoringen.
(3) Lagerinstallatie- en bedrijfsregistraties. Zijn er abnormale handelingen tijdens het gebruik en gebruik?
(4) Of de werkelijke belasting die het lager tijdens bedrijf ondergaat, overeenkomt met het oorspronkelijke ontwerp.
(5) De werkelijke rotatiesnelheid van het lager en de frequentie van verschillende rotatiesnelheden.
(6) Of er tijdens een storing sprake is van een scherpe temperatuurstijging of rook, geluid en trillingen.
(7) Of er corrosieve media in de werkomgeving aanwezig zijn en of er een speciale oxidatiekleur van het oppervlak of een andere vervuilingskleur is tussen het lager en de tap.
(8) Lagerinstallatieregistraties (inclusief herinspectie van de maattoleranties van lagers vóór installatie), originele lagerspeling, montage- en uitlijningsomstandigheden, de stijfheid van de lagerzitting en machinebasis, en of er afwijkingen zijn in de installatie.
(9) Of er sprake is van thermische uitzetting en veranderingen in de krachtoverbrenging tijdens de werking van de lagers.
(10) Lagersmeringsomstandigheden, inclusief merk smeermiddel, samenstelling, kleur, viscositeit, onzuiverheidsgehalte, filtratie, vervangings- en leveringsstatus, enz., en het verzamelen van de sedimenten ervan.
(11) Of de materiaalkeuze van het lager correct is en of de materiaalkwaliteit voldoet aan de relevante normen of tekeningvereisten.
(12) Of het productieproces van het lager normaal is, of er sprake is van plastische vervorming op het oppervlak en of er sprake is van slijpbrandwonden aan het oppervlak.
(13) Reparatie- en onderhoudsgegevens van defecte lagers.
(14) Faalomstandigheden van lagers van dezelfde batch of hetzelfde type.
Bij het daadwerkelijke werk van het verzamelen van achtergrondmateriaal is het moeilijk om aan alle bovenstaande eisen te voldoen. De verzamelde informatie zal echter bevorderlijk zijn voor het verkrijgen van correcte analytische conclusies.
Macroscopische inspectie
Macroscopische inspectie van defecte lagers (inclusief maattolerantiemeting en inspectie en analyse van de oppervlakteconditie) is de belangrijkste stap bij de analyse van defecten. De algehele inspectie van het uiterlijk kan een overzicht geven van het lagerdefect en de kenmerken van de beschadigde onderdelen, de oorzaak van het defect schatten, de grootte, vorm, locatie, hoeveelheid en kenmerken van de defecten observeren en geschikte onderdelen onderscheppen voor verdere microscopische inspectie en analyse. De inhoud van macro-inspectie omvat:
(1) Veranderingen in uiterlijk en grootte (inclusief analyse van trillingsmetingen, dynamische functieanalyse en analyse van rondheid van loopbanen).
(2) Veranderingen in de klaring.
(3) Of er sprake is van een corrosieverschijnsel, waar dit zich voordoet, om welk type corrosie het gaat en of dit rechtstreeks verband houdt met de storing.
(4) Of er scheuren zijn, de vorm van de scheuren en de eigenschappen van de breuk.
(5) Om welk type slijtage gaat het en in welke mate draagt dit bij aan defecten.
(6) Observeer de verkleuring en locatie van het werkoppervlak van elk lageronderdeel om de smeringsconditie en het effect van de oppervlaktetemperatuur te bepalen.
(7) Let vooral op het storingskarakteristieke gebied op abnormale slijtage, inbedding van vreemde deeltjes, scheuren, krassen en andere defecten.
(8) De koude beitsmethode of de hete beitsmethode wordt gebruikt om te controleren of er zachte plekken, ontkoolde lagen en brandwonden op het oorspronkelijke oppervlak van de dragende onderdelen aanwezig zijn, met name brandwonden bij het slijpen van oppervlakken.
(9) Gebruik een röntgenstressmeetinstrument om de spanningsveranderingen van het lager voor en na gebruik te meten.
De resultaten van macroscopische inspectie kunnen soms in principe de vorm en oorzaak van de storing bepalen, maar om de aard van de storing verder vast te stellen, moet bewijs worden verkregen en moet microscopische analyse worden uitgevoerd.
Microscopische analyse
Microscopische analyse van defecte lagers omvat optische metallografische analyse, elektronenmicroscoopanalyse, sonde- en elektronenenergiespectroscopieanalyse, enz. Het is voornamelijk gebaseerd op de microstructurele veranderingen in het faalkarakteristieke gebied en de analyse van vermoeidheidsbronnen en scheurbronnen om voldoende criteria te bieden of tegenbewijs voor foutanalyse. De meest gebruikte en gebruikelijke methoden bij microscopische analyse zijn optische metallografische analyse en detectie van oppervlaktehardheid. De inhoud van de analyse moet het volgende omvatten:
(1) Of de materiaalkwaliteit voldoet aan relevante normen en ontwerpvereisten.
(2) Of de basisstructuur en de kwaliteit van de warmtebehandeling van dragende onderdelen voldoen aan de relevante eisen.
(3) Of er ontkolingslaag, troostiet en andere verslechteringslagen voor oppervlaktebehandeling in de oppervlaktestructuur aanwezig zijn.
(4) Meet de diepte van de oppervlakteversterkende laag, zoals de gecarbureerde laag en de structuur van elke laag van het meerlaagse metaal, de vorm en diepte van de corrosieput of scheur, en bepaal de oorzaak en aard van de scheur op basis op de vorm van de scheur en de structurele kenmerken van beide zijden.
(5) Bepaal de mate van vervorming, temperatuurstijging, materiaaltype en proces op basis van korrelgrootte, structurele vervorming, lokale fasetransformatie, herkristallisatie, faseaggregatie, enz.
(6) Meet de basishardheid, hardheidsuniformiteit en hardheidsveranderingen in gebieden die kenmerkend zijn voor bezwijken.
(7) Breukobservatie en -analyse. Kwalitatieve analyse en metingen werden uitgevoerd om het breukoppervlak te observeren met behulp van scanning-elektronenmicroscopie.
(8) Elektronenmicroscopen, sondes en elektronenenergiespectroscopie kunnen de componenten van het breukoppervlak meten en de aard van het breukoppervlak en de oorzaak van de breuk ontdekken bij de analyse van vermoeidheidsbronnen en scheurbronnen.
De drie stappen van de hierboven geïntroduceerde algemene methode voor lagerfoutanalyse vormen een stapsgewijs en diepgaand analyseproces van buiten naar binnen. De inhoud van elke stap moet worden geselecteerd op basis van het type en de kenmerken van de lagerstoring en de specifieke omstandigheden, maar de analysestappen zijn onmisbaar. Bovendien moeten de analyseresultaten gedurende het hele analyseproces altijd worden gekoppeld aan de vele factoren die van invloed zijn op lagerfalen, en moeten ze uitgebreid in overweging worden genomen.
Veelvoorkomende faalwijzen en tegenmaatregelen van lagers
1. Afbladdering aan de uiterste positie aan één zijde van het kanaal. Afbladdering aan de uiterste positie aan één zijde van het kanaal manifesteert zich voornamelijk in ernstige afschilferingsringen op de overgang tussen het kanaal en de rib. De oorzaak hiervan is dat het lager niet correct is gemonteerd of dat er tijdens bedrijf een plotselinge axiale overbelasting optreedt. De te nemen tegenmaatregelen zijn ervoor te zorgen dat het lager correct is gemonteerd of de passing van de buitenring van het vrijliggende lager aan te passen naar een spelingpassing, zodat het lager kan compenseren bij overbelasting.
2. Het kanaal laat los in een symmetrische positie in de omtrekrichting. De binnenring laat los in een symmetrische positie rond de omtrek, terwijl de buitenring loslaat in een omtreksymmetrische positie (dat wil zeggen, in de richting van de korte as van de ellips). De belangrijkste reden hiervoor is dat de lagerboring elliptisch is. Een te grote of in twee helften gesplitste lagerboring, wat vooral duidelijk is bij nokkenaslagers van motorfietsen, is een veelvoorkomend probleem. Wanneer het lager in een lagerboring met een grotere ellips wordt geperst of de twee helften van de gesplitste lagerboring worden vastgedraaid, wordt de buitenring van het lager elliptisch en wordt de speling in de richting van de korte as aanzienlijk kleiner of zelfs negatief. Onder belasting zal de binnenring van het lager roteren en omtreksafschilfering veroorzaken, terwijl de buitenring alleen afschilfering vertoont in een symmetrische positie in de richting van de korte as. Dit is de belangrijkste reden voor vroegtijdige slijtage van het lager. Uit inspectie van de defecte onderdelen van het lager blijkt dat de rondheid van de buitendiameter van het lager is veranderd van 0.8 μm (zoals bepaald door het oorspronkelijke proces) naar 27 μm. Deze waarde is veel groter dan de radiale speling. Hieruit kan worden geconcludeerd dat het lager onder ernstige vervorming en negatieve speling werkt, wat in een vroeg stadium gemakkelijk kan leiden tot abnormale en snelle slijtage en afbladdering van het werkoppervlak. De te nemen tegenmaatregelen zijn het verbeteren van de bewerkingsnauwkeurigheid van de lagerboring of het zoveel mogelijk vermijden van de constructie met twee helften voor de lagerboring.
3. Schuine afschilfering van de loopbaan. Er verschijnt een schuine afschilferingsring op het werkoppervlak van het lager, wat erop wijst dat het lager in een schuine stand werkt. Wanneer de hellingshoek een kritische waarde bereikt of overschrijdt, kan er vroegtijdig abnormale en snelle slijtage en afschilfering optreden. De belangrijkste oorzaken hiervan zijn een slechte installatie, doorbuiging van de as, een lage nauwkeurigheid van de as en het lagerhuis, enzovoort. Er worden maatregelen genomen om de kwaliteit van de lagerinstallatie te waarborgen en de axiale slingeringnauwkeurigheid van de asflens en de lagerhuisflens te verbeteren.
4. Breuk van de ferrule. Het breken van de ferrule is over het algemeen zeldzaam en wordt vaak veroorzaakt door plotselinge overbelasting. De oorzaken zijn complex, zoals defecten in het lagermateriaal (luchtbellen, krimpgaten), smeeddefecten (oververhitting), defecten tijdens de warmtebehandeling (oververhitting), verwerkingsdefecten (plaatselijke brandplekken of microscheurtjes in het oppervlak), defecten in de lagerbehuizing (slechte installatie, slechte smering, plotselinge overbelasting), enzovoort. Eenmaal overbelast, kunnen stootbelastingen of sterke trillingen ervoor zorgen dat de ferrule breekt. Er worden maatregelen genomen om overbelasting door stootbelastingen te voorkomen, de juiste ferrule te selecteren, de installatienauwkeurigheid te verbeteren, de gebruiksomstandigheden te optimaliseren en de kwaliteitscontrole in het lagerproductieproces te versterken.
5. Breuk van de kooi. Een breuk van de kooi is een sporadische, abnormale vorm van falen. De belangrijkste oorzaken zijn als volgt:
A. Abnormale belasting van de kooi. Als de installatie niet op zijn plaats staat, gekanteld is of de interferentie te groot is, zal dit gemakkelijk leiden tot een vermindering van de speling, verergerde wrijving en warmteontwikkeling, verzachting van het oppervlak en voortijdig abnormaal loslaten. Naarmate het pellen uitzet, zal het afpellende vreemde materiaal in de kooizakken terechtkomen, waardoor de werking van de kooi wordt geblokkeerd en extra belastingen worden gegenereerd, wat de slijtage van de kooi verergert. Een dergelijke verslechterende bloedsomloop kan ertoe leiden dat de kooi breekt.
B. Slechte smering betekent voornamelijk dat het lager in een oliearme toestand loopt, wat gevoelig is voor lijmslijtage, waardoor de toestand van het werkoppervlak wordt verslechterd, en de scheuren veroorzaakt door lijmslijtage kunnen gemakkelijk de kooi binnendringen, waardoor de kooi abnormaal genereert belasting en kan ervoor zorgen dat de kooi breekt.
c. Het binnendringen van vreemde voorwerpen is een veelvoorkomende oorzaak van kooibreuk. Door het binnendringen van harde vreemde voorwerpen wordt de slijtage van de kooi verergerd en ontstaan er abnormale extra belastingen, wat eveneens tot kooibreuk kan leiden.
D. Kruipfenomeen is ook een van de oorzaken van kooibreuk. Het zogenaamde kruipfenomeen verwijst naar het glijdende fenomeen van adereindhulzen. Wanneer de interferentie van het pasoppervlak onvoldoende is, beweegt het belastingspunt als gevolg van glijden in de omtreksrichting, waardoor de ferrule in de omtreksrichting afwijkt ten opzichte van de as of behuizing. Zodra kruip optreedt, zal het pasoppervlak aanzienlijk slijten en kan er slijtagepoeder in de binnenkant van het lager terechtkomen, wat abnormale slijtage veroorzaakt (afbladderen van de loopbaan), kooislijtage en extra belasting, waardoor de kooi zelfs kan breken.
e. Materiaaldefecten aan de kooi (zoals scheuren, grote insluitsels van vreemde metalen, krimpholtes, luchtbellen) en gebreken aan het klinknagels (ontbrekende spijkers, spijkers in het kussentje, openingen tussen de twee kooihelften, ernstige schade aan de klinknagels), enz. kunnen ervoor zorgen dat de kooi breekt. . De tegenmaatregel is om het productieproces strikt te controleren.
Conclusie
Samenvattend kan uit de algemene faalmechanismen en faalwijzen van lagers worden afgeleid dat hoewel wentellagers nauwkeurige en betrouwbare structurele fundamenten zijn, oneigenlijk gebruik ook voortijdig falen kan veroorzaken. Over het algemeen kunnen de lagers, als ze correct worden gebruikt, worden gebruikt tot hun levensduur. Vroegtijdig falen van lagers wordt meestal veroorzaakt door factoren zoals de productienauwkeurigheid van de op elkaar aansluitende onderdelen van de host, installatiekwaliteit, gebruiksomstandigheden, smeereffect, binnendringen van externe vreemde stoffen, thermische impact en plotseling falen van de host. Daarom is het juiste en redelijke gebruik van lagers een systematisch project. Tijdens het ontwerp, de productie en de installatie van de lagerstructuur kan het nemen van overeenkomstige maatregelen voor de schakels die vroegtijdig falen veroorzaken de levensduur van de lagers en de hoofdmotor effectief verbeteren. Dit is de productie. De fabriek en de klant moeten gezamenlijke verantwoordelijkheden dragen.