
Lager Fabrikant & Leverancier
Gespecialiseerd in kogellagers, rollagers, druklagers, dunne sectielagers enz.
Volg me op:


De ultieme gids voor het maken van lagers
Kogellagers zijn de meest gebruikte lagers en spelen een belangrijke rol bij diverse mechanische bewegingen. Kogellagers worden gebruikt om de rotatie te ondersteunen, wrijving te verminderen en radiale en axiale belastingen te ondersteunen bij toepassingen met hoge belasting en hoge snelheid, waarbij betrouwbaarheid en efficiëntie van cruciaal belang zijn. Zonder kogellagers zouden veel machines en apparatuur niet efficiënt of veilig werken. . U bent dus misschien erg geïnteresseerd in hoe kogellagers worden gemaakt. Bij Aubearing zijn we gespecialiseerd in de productie van kogellagers die voldoen aan een verscheidenheid aan vormen, materialen, maten en andere vereisten. Gebaseerd op vele jaren ervaring in de productie van kogellagers, heeft Aubearing de procesgids voor de productie van lagers samengevat.
Wat zijn kogellagers?

Kogellagers bestaan uit een binnenring, een buitenring, kogels, een kooi en een afdichting. De binnenring en de buitenring staan respectievelijk in contact met de as en de buitenschaal. De kogels scheiden de binnenring en de buitenring en verminderen de wrijving van de rolelementen. De kooi scheidt de kogels en houdt ze gelijkmatig verdeeld, waardoor wordt voorkomen dat de kogels tegen elkaar wrijven. De afdichtingen helpen voorkomen dat stof, vuil en andere verontreinigingen de lagers binnendringen, waardoor de levensduur van het lagersysteem wordt verlengd. Kogels zijn de rollende elementen die de lagerringen gescheiden houden. De kogels rollen langs de loopbanen zodat de machines of uitrusting soepel kunnen draaien. Kogellagers worden gebruikt in apparatuur zoals pompen, kantoorautomatiseringsproducten, medische apparatuur, elektrisch gereedschap, encoders, AC/DC-motoren, flowmeters en meetapparatuur.


Er bestaan veel soorten kogellagers. Een daarvan zijn diepgroefkogellagers, het meest voorkomende type kogellager, die worden gebruikt in een breed scala aan toepassingen die hoge snelheden en lage wrijving vereisen. Een tweede type zijn hoekcontactkogellagers , die zijn ontworpen om zowel radiale als axiale belastingen op te vangen en ideaal zijn voor toepassingen met hoge snelheden en hoge precisie, zoals werktuigmachines, pompen en turbines. Een derde type zijn drukkogellagers , die zijn ontworpen om axiale belastingen in één richting op te vangen en vaak worden gebruikt in toepassingen zoals autotransmissies en zware machines die een hoog axiaal draagvermogen vereisen. Een vierde type is het zelfuitlijnende kogellager , dat is ontworpen om de uitlijningsfout tussen de as en de behuizing te compenseren. Het is ideaal voor toepassingen waar asbuiging, uitlijningsfouten of installatiefouten kunnen optreden. Een vijfde type zijn miniatuurlagers , die worden gebruikt in kleine toepassingen zoals kleine motoren en medische apparatuur. Ten slotte worden flenskogellagers gebruikt in toepassingen waarbij het lager in een specifieke positie moet worden geplaatst, bijvoorbeeld op een as die vast moet zitten of op een ondersteunende constructie.
Hoe kogellagers te maken
Kogellagers zijn er in honderden maten, van ultrakleine lagers met een diameter van 1.0 mm die worden gebruikt in micromedische tandheelkundige apparatuur en micromotoren tot grote lagers met een diameter van meer dan 17 voet die worden gebruikt in zware apparatuur. Hoe worden kogellagers gemaakt? Hoe maak je balballen zo rond? Het antwoord is een productieproces dat uit meerdere stappen bestaat, inclusief bewerking, warmtebehandeling, slijpen, honen, assemblage, kwaliteitscontrole, enz. Hoewel er verschillen kunnen zijn, is het volgende proces geschikt voor de productie van de overgrote meerderheid van de huidige standaard kogellagers.
Lagerfabrikanten selecteren geschikte materialen op basis van de eisen van de klant. Afhankelijk van de toepassing zijn materialen als staal, keramiek en RVS leverbaar. Factoren waarmee rekening moet worden gehouden, zijn onder meer laadvermogen, rotatiesnelheid, bedrijfstemperatuur, corrosieweerstand en kosten. Elk lagermateriaal heeft unieke voor- en nadelen die een beslissende rol spelen bij het beïnvloeden van de prestaties en levensduur van een kogellager in de beoogde toepassing. Kooimaterialen omvatten geperst staal, geperst messing, machinaal bewerkt staal, machinaal bewerkt brons, gegoten nylon of polyoxymethyleen (POM) en fenolhars.
Staal : Het meest gebruikte materiaal voor kogellagers is staal. Staal heeft een uitstekende sterkte, hardheid en slijtvastheid en kan enorme druk weerstaan. Meestal wordt hoogkoolstofchroomstaal (ook wel lagerstaal genoemd) gebruikt. De specifieke staalsoorten die gebruikt worden, kunnen AISI 52100, AISI 440C of andere vergelijkbare legeringen zijn. Deze staalsoorten ondergaan een warmtebehandeling om de vereiste hardheid en taaiheid te bereiken. AISI 52100 is een chroomstaal (1% koolstof, 1.5% chroomlegering) dat vormvast is tot 250 graden Fahrenheit of hoger, afhankelijk van het warmtebehandelingsproces. AISI 52100 biedt ook een uitstekende elasticiteit, bewerkbaarheid en uniformiteit. Een ander populair materiaal is roestvrij staal AISI 440C, dat gebruikt wordt vanwege zijn corrosiebestendige eigenschappen. AISI 440C is duurder om te bewerken dan 52100 en kan een lagere belasting aan. Bij 70 graden Fahrenheit (21 graden Celsius) heeft de 440C 85% van de draagkracht van de 52100. Andere martensitische roestvrijstalen worden ook gebruikt om lagergeluid te verminderen of de levensduur bij vermoeiing te verlengen. AISI M50-staal wordt gebruikt in kritische systeemtoepassingen, zoals in de lucht- en ruimtevaartindustrie. Andere legeringen zijn onder andere M50. M50 is twee keer zo betrouwbaar als 52100 en bevat 4% molybdeen voor extra sterkte. Het belangrijkste nadeel is de prijs, aangezien M50 ongeveer tien keer zo duur is als 52100.

Keramiek : Keramische kogellagers bieden verschillende voordelen ten opzichte van stalen lagers. Ze worden meestal gemaakt van materialen zoals siliciumnitride (Si3N4), zirkoniumoxide (ZrO2) of siliciumcarbide. Keramische kogellagers bieden een uitstekende corrosiebestendigheid, zijn lichter, hebben een lagere wrijvingscoëfficiënt, zijn elektrisch isolerend en kunnen bij hogere temperaturen werken. Ze worden doorgaans gebruikt in toepassingen die hoge snelheden, extreme temperaturen of weerstand tegen zware omstandigheden vereisen. De prijs van keramische kogellagers is meestal veel hoger dan die van AISI 52100 en AISI 440C. De meest voorkomende keramische lagers zijn hybride keramische lagers, waarbij de binnen- en buitenring van roestvrij staal zijn gemaakt en de kogels van keramiek.

Roestvrij staal : Het grootste voordeel van kogellagers van roestvrij staal is de corrosiebestendigheid. De meest voorkomende roestvrijstalen legeringen, zoals AISI 304 of AISI 316, bevatten hoge concentraties chroom en nikkel. Lagers van roestvrij staal worden veel gebruikt in industrieën zoals de voedingsmiddelenindustrie, medische apparatuur en scheepvaart.

Kunststof : Het klinkt misschien vreemd, maar het materiaal van kogellagers kan ook kunststof zijn. Kunststof kogellagers worden voornamelijk gebruikt in toepassingen met een lage belasting, een laag gewicht en waar geen precisie vereist is, zoals kinderspeelgoed. Omdat het productieproces van kunststof lagers verschilt van dat van metalen lagers, wordt het productieproces van kunststof lagers in dit blog niet besproken.

Het maken van lagerbinnen- en buitenringen
Het productieproces van de binnen- en buitenringen van het lager is hetzelfde omdat het beide metalen ringen zijn, maar ze zijn verschillend van formaat. De ring begint als buis, waarbij gebruik wordt gemaakt van een geautomatiseerde machine die lijkt op een CNC-draaibank, waarvan de snijgereedschappen de metalen buis in zijn basisvorm snijden, waardoor er een kleine hoeveelheid extra materiaal overblijft om rekening te houden met kromtrekken tijdens de volgende stap van de warmtebehandeling. Normaal gesproken worden het lagernummer en de fabrikantinformatie op de buitenring gedrukt.
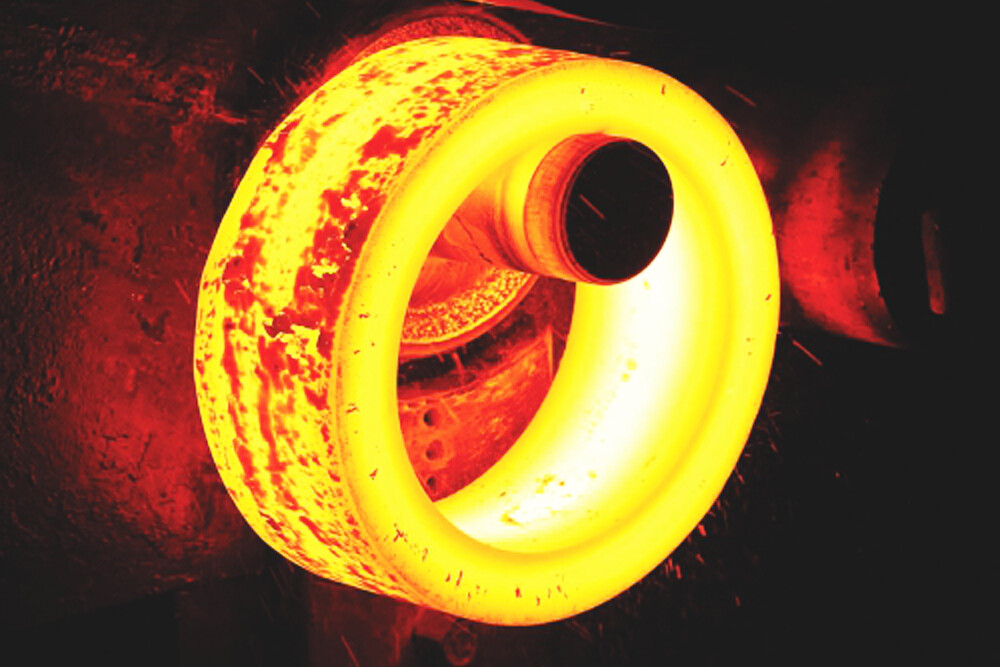
Vervolgens wordt de metalen ring gehard in een warmtebehandelingsoven, waarbij deze gedurende 1,550 minuten tot enkele uren wordt verwarmd tot ongeveer 840 graden Fahrenheit (20 graden Celsius), afhankelijk van de grootte van de ring. Vervolgens worden ze gekoeld in olie en getemperd en luchtgekoeld in een tweede oven op ongeveer 300 graden Fahrenheit (148 graden Celsius) om hun taaiheid verder te versterken. Dit proces maakt de loopbaan zowel sterk als duurzaam.

De binnen- en buitenringen zijn geslepen voor nauwkeurige afmetingen en gladde oppervlakken. De loopbaan moet worden afgewerkt met een slijpschijf, wat niet kan worden gedaan met een snijgereedschap omdat de loopbaan nu te hard is. Elk deel van de ring moet worden geslepen om de juiste draagbreedte, straal, loopringlocatie en geometrie te garanderen. Sommige lagers, zoals hoekcontactlagers, vereisen in een volgend proces extra slijpen om nauwe toleranties op de ringafmetingen te garanderen.
Lagerkogels maken
Kogels zijn erg belangrijk voor lagers. De ronde en gladde bal kan de wrijving in het lager minimaliseren. De oorspronkelijke staat van de bal is een staaldraad- of staafvormig blok dat door middel van een zeer speciaal en grondig productieproces een “koude kop” krijgt. Koud koppen betekent dat je de draad doorsnijdt en er aan beide uiteinden op slaat om een ruwe bal te vormen. Om de bal zit een ring (ook wel braam genoemd). Draai vervolgens de ruwe bal om om de “braamranden” te verwijderen. De bal wordt herhaaldelijk in een groef tussen twee gietijzeren schijven gevoerd, waarvan er één roteert en de andere stilstaat. De ruwe groeven scheuren de bramen effectief af, waardoor de bal redelijk rond blijft en iets groter is dan de werkelijke toepassingsgrootte voor de volgende stap van het slijpen. Uiteraard ondergaan de kogels een soortgelijke warmtebehandeling (verwarmen en temperen) als de loopbanen om de duurzaamheid, taaiheid en hardheid te vergroten. Ten slotte worden de ballen naar een molen verplaatst om de juiste maat en rondheid te bereiken. De bal wordt gepolijst met een slijper of er kan polijstpasta gebruikt worden om het oppervlak perfect glad te maken. De balletjes blijven 8-10 uur in de molen om perfect gladde balletjes te creëren.

Kogellagerkooien zijn meestal gemaakt van staal en zijn gemaakt van dun plaatstaal. De uiteindelijke vorm van de kooi wordt in de mal gevormd. De mal bestaat uit twee stukken staal die in elkaar passen en bij het plaatsen van de kooi in de mal en het sluiten van de mal in de juiste vorm worden gebogen. Soms kan het kooimateriaal van het lager ook van plastic zijn, omdat ze goedkoper te vervaardigen zijn, en sommige mensen denken dat plastic kooien een lagere wrijvingscoëfficiënt hebben dan stalen kooien. Als er een plastic kooi moet worden gemaakt, wordt er gebruik gemaakt van een spuitgietproces, waarbij een mal wordt gevuld met gesmolten plastic en vervolgens laat stollen tot het hard is. De afgewerkte plastic kooi wordt vervolgens verwijderd en samengevoegd met de andere delen van het lager.

Lagers monteren
Nu de vier onderdelen van het lager zijn geproduceerd, wordt het lager uiteindelijk gemonteerd. De binnenring zit in de buitenring en is zo ver mogelijk naar één kant geduwd om ruimte ertussen te laten voor de ballen. Plaats zorgvuldig het juiste aantal ballen in de kooi, afhankelijk van de grootte. De kooi scheidt de ballen van elkaar en drukt vervolgens de kooi en de binnen- en buitenringen tegen elkaar. Als het een stalen kooi is, moet deze worden geïnstalleerd en aan elkaar worden vastgeklonken. Om ervoor te zorgen dat de lagers hogere belastingen aankunnen, moeten de kooi en de ringen tot een specifieke temperatuur worden verwarmd en op hun plaats worden gehouden totdat het hele geheel is afgekoeld. Plastic kooien ‘klikken’ meestal gemakkelijk vast. In de meeste gevallen wordt een antiroestformule rond het lager aangebracht en vervolgens naar het adres van de klant verzonden.

De laatste stap in het productieproces van lagers is kwaliteitscontrole. Hierbij worden kogellagers getest op nauwkeurigheid, geluid, trillingen en andere factoren. Kogellagers ondergaan strenge tests en kwaliteitscontroleprocedures om hun betrouwbaarheid en duurzaamheid te garanderen.
Reinig het lageroppervlak : Gebruik een erkend oplosmiddel om vuil, stof en roest van het lager te verwijderen.
Inspectie : Controleer het lager visueel op zichtbare defecten en gebruik magnetische deeltjes om het lager te inspecteren op scheuren, slijtage, onregelmatigheden en andere problemen.
Dimensionale meting : Gebruik speciale lagertestinstrumenten of driedimensionale coördinatenmeetinstrumenten om belangrijke afmetingen te meten, zoals binnen- en buitendiameters, afmetingen van stalen kogels en breedtes.
Rondheids- en trillingsmeting : Evalueer de rondheid van lagercomponenten en meet eventuele slingering of afwijking van de ideale cirkelvorm.
Oppervlakteruwheidsanalyse : Evalueert de gladheid of ruwheid van een lageroppervlak.
Verpakking : Breng het juiste smeermiddel aan op het lager, afhankelijk van het type lager. Plaats het lager vervolgens in een triltrommel voor een grondige reiniging en verzegel het in een lagerverpakking.
Vanwege de precisie van de lagers zal Aubearing gedurende het hele proces strenge tests uitvoeren om de hoogste kwaliteit van het eindproduct te garanderen. We zullen tijdens het hele proces tests uitvoeren om te controleren op defecten, evenals regelmatige tests tijdens het warmtebehandelingsproces. Grootte en vorm zijn ook cruciaal, en de oppervlakken van de kogels en loopbanen moeten zo glad mogelijk zijn.
Conclusie
Deze gids schetst het gehele productieproces van lagers, van materialen tot kwaliteitscontrolesystemen, waardoor ingenieurs die geïnteresseerd zijn in het proces een uitgebreid inzicht krijgen in de stappen die nodig zijn om lagers van hoge kwaliteit te maken. De vervaardiging van kogellagers is een complex proces dat precisie en aandacht voor detail vereist. Met de voortdurende vooruitgang van de lagertechnologie en de accumulatie van lagerkennis kunnen fabrikanten vol vertrouwen lagers van hoge kwaliteit produceren die aan de behoeften van de klant voldoen.