
Pengeluar & Pembekal Bearing
Pakar dalam galas bebola, galas roller, galas tujahan, galas bahagian nipis dll.
Ikut saya:


Faktor Bahan Yang Mempengaruhi Kehidupan Galas
Mod kegagalan awal galas terutamanya termasuk keretakan, ubah bentuk plastik, haus, kakisan dan keletihan. Di bawah keadaan biasa, kegagalan galas disebabkan terutamanya oleh keletihan sentuhan. Sebagai tambahan kepada keadaan perkhidmatan, kegagalan galas terutamanya dihadkan oleh kekerasan, kekuatan, keliatan, rintangan haus, rintangan kakisan dan keadaan tegasan dalaman keluli. Faktor utama yang menyebabkan kegagalan akibat bahan galas adalah seperti berikut.
Keluli galas menjejaskan hayat galas
Keluli galas ( AISI 52100 & GCr15 ) merupakan salah satu faktor utama yang mempengaruhi jangka hayat galas. Ia terutamanya menggunakan pemilihan bahan, jaminan bahan dan rawatan haba untuk memastikan peningkatan jangka hayat galas . Galas gulung biasanya diperbuat daripada keluli galas kromium karbon tinggi, dan komposisi kimianya hampir tidak berubah. Walau bagaimanapun, kaedah peleburan yang berbeza membawa kepada ketulenan bahan yang berbeza, yang mempunyai kesan yang besar terhadap jangka hayat. Di bawah keadaan tegasan sentuhan yang sama, jangka hayat lesu sentuhan galas seramik adalah lebih baik daripada galas keluli; dalam kes kelajuan tinggi, beban ringan dan beban hentaman kecil, galas bebola seramik boleh diutamakan. Dapat dilihat bahawa kesan bahan terhadap jangka hayat lesu galas adalah sangat ketara.

Keadaan martensit galas keluli
Apabila struktur asal keluli kromium karbon tinggi adalah pearlit berbutir, dalam keadaan pembajaan suhu rendah selepas pelindapkejutan, kandungan karbon martensit yang dipadamkan akan mempengaruhi sifat mekanikal keluli dengan ketara. Kekuatan dan ketahanan adalah sekitar 0.5%, hayat keletihan sentuhan adalah sekitar 0.55%, dan rintangan remuk adalah sekitar 0.42%. Apabila kandungan karbon martensit yang dipadamkan keluli GCr15 adalah 0.5% ~ 0.56%, rintangan kegagalan terkuat boleh diperolehi untuk sifat mekanikal yang komprehensif.
Martensit yang diperolehi dalam kes ini ialah martensit cryptocrystalline dan kandungan karbon yang diukur ialah kandungan karbon purata. Malah, kandungan karbon dalam martensit tidak seragam dalam rantau mikro. Kepekatan karbon berhampiran karbida adalah lebih tinggi daripada kepekatan ferit asal yang jauh dari karbida. Oleh itu, suhu di mana mereka mula menjalani transformasi martensit adalah berbeza. Ini menghalang pertumbuhan bijirin martensit dan paparan morfologi mikroskopik dan menjadi martensit cryptocrystalline. Ia boleh mengelakkan retakan mikro yang mudah berlaku apabila keluli karbon tinggi dipadamkan, dan substrukturnya adalah jalur martensit dengan kekuatan dan keliatan tinggi. Oleh itu, hanya apabila martensit cryptocrystalline karbon sederhana diperolehi semasa pelindapkejutan keluli karbon tinggi, bahagian galas boleh mencapai keadaan rintangan terbaik terhadap kegagalan.

Baki austenit dalam keluli galas
Selepas pelindapkejutan, keluli kromium karbon tinggi boleh mengandungi 8%~20% Ar (austenit tertahan). Ar dalam bahagian galas mempunyai kelebihan dan kekurangan. Untuk menyesuaikan diri dengan keadaan terbaik, kandungan Ar harus sesuai. Oleh kerana jumlah Ar terutamanya berkaitan dengan keadaan austenitisasi pelindapkejutan dan pemanasan, jumlahnya juga akan mempengaruhi kandungan karbon martensit dipadamkan dan jumlah karbida tidak terlarut. Sukar untuk menggambarkan secara tepat kesan jumlah Ar pada sifat mekanikal. Untuk tujuan ini, keadaan austenit telah ditetapkan dan proses penstabilan terma austenitizing digunakan untuk mendapatkan jumlah Ar yang berbeza. Kesan kandungan Ar pada kekerasan dan hayat lesu sentuhan keluli GCr15 selepas pelindapkejutan dan suhu rendah dikaji. Apabila kandungan austenit meningkat, kekerasan dan hayat keletihan sentuhan meningkat, dan kemudian berkurangan selepas mencapai puncak, tetapi kandungan puncak Ar adalah berbeza. Puncak kekerasan muncul pada kira-kira 17% Ar, manakala hayat kelesuan sentuhan Puncak berlaku pada sekitar 9%.

Apabila beban ujian berkurangan, kesan ke atas hayat kelesuan sentuhan akibat peningkatan kandungan Ar berkurangan. Ini kerana apabila jumlah Ar adalah kecil, ia mempunyai sedikit kesan ke atas pengurangan kekuatan, tetapi kesan kekerasan adalah jelas. Sebabnya ialah apabila beban kecil, Ar mengalami sedikit ubah bentuk, yang bukan sahaja mengurangkan puncak tegasan, tetapi juga menguatkan Ar yang cacat melalui pemprosesan dan transformasi martensit yang disebabkan oleh tegangan. Walau bagaimanapun, jika beban adalah besar, ubah bentuk plastik besar Ar dan matriks akan menyebabkan kepekatan tegasan tempatan dan pecah, dengan itu mengurangkan hayat perkhidmatan. Perlu ditegaskan bahawa kesan berfaedah Ar mestilah dalam keadaan stabil Ar. Jika ia secara spontan berubah menjadi martensit, keliatan keluli akan berkurangan secara mendadak dan keluli akan menjadi lusuh.
Karbida tidak larut dalam keluli galas
Kuantiti, morfologi, saiz dan taburan karbida tidak terlarut dalam keluli dipadamkan dipengaruhi bukan sahaja oleh komposisi kimia keluli dan struktur asal sebelum pelindapkejutan, tetapi juga oleh keadaan austenitizing. Berkenaan kesan karbida tidak larut pada hayat galas, Terdapat kurang kajian mengenai kesannya. Karbida ialah fasa keras dan rapuh. Selain bermanfaat untuk rintangan haus, ia akan menyebabkan kepekatan tegasan dengan matriks semasa menanggung beban (terutamanya jika karbida bukan sfera) dan menyebabkan keretakan, yang akan mengurangkan keliatan dan rintangan keletihan. Sebagai tambahan kepada kesannya sendiri terhadap sifat keluli, karbida tidak larut yang dipadamkan juga mempengaruhi kandungan karbon dan kandungan Ar dan pengedaran martensit yang dipadamkan, dengan itu mempunyai kesan tambahan ke atas sifat keluli.

Untuk mendedahkan kesan karbida tidak larut terhadap prestasi, keluli dengan kandungan karbon berbeza telah digunakan. Selepas pelindapkejutan, kandungan karbon martensit dan kandungan Ar adalah sama tetapi kandungan karbida tidak terlarut adalah berbeza. Selepas pembajaan pada 150°C, Memandangkan martensit mempunyai kandungan karbon yang sama dan kekerasan yang lebih tinggi, peningkatan kecil dalam karbida tidak larut tidak akan meningkatkan kekerasan dengan banyak. Beban tekanan yang mencerminkan kekuatan dan keliatan akan berkurangan, tetapi hayat keletihan sentuhan, yang sensitif kepada kepekatan tekanan, akan meningkat dengan ketara. kurangkan. Oleh itu, pelindapkejutan karbida tidak larut berlebihan adalah berbahaya kepada sifat mekanikal komprehensif dan rintangan kegagalan keluli. Mengurangkan kandungan karbon keluli galas dengan sewajarnya adalah salah satu cara untuk meningkatkan hayat perkhidmatan galas.


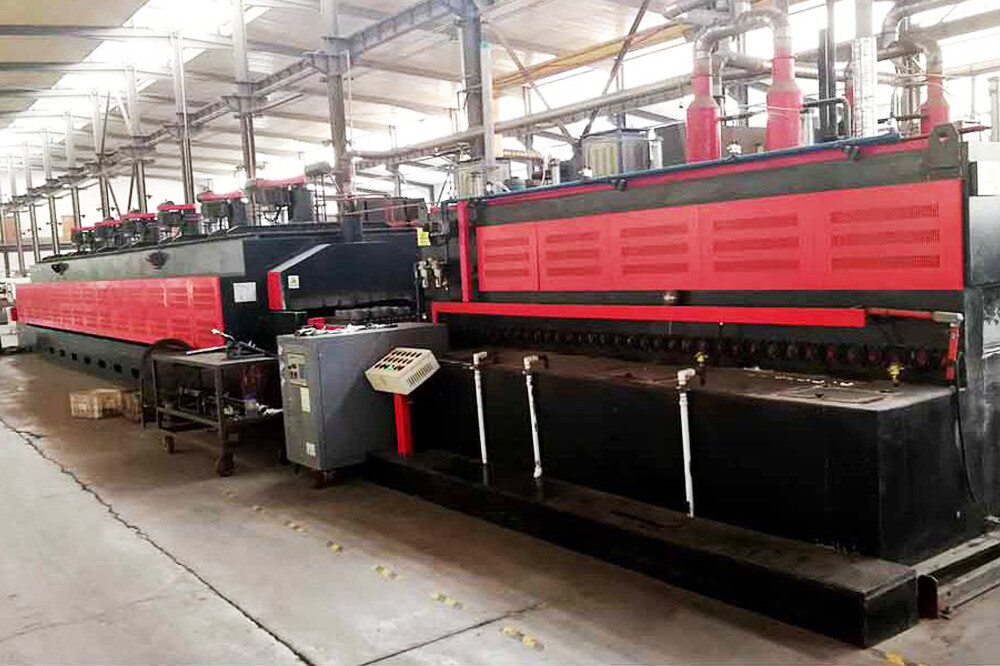
Peralatan rawatan haba lanjutan daripada Aubearing
Sebagai tambahan kepada kuantiti karbida tidak terlarut yang dipadamkan yang mempengaruhi sifat bahan, saiz, morfologi, dan taburan juga mempengaruhi sifat bahan. Untuk mengelakkan kemudaratan karbida tidak larut dalam keluli galas, adalah dikehendaki bahawa karbida tidak larut adalah kecil (kuantiti kecil), kecil (saiz kecil), seragam (perbezaan saiz sangat kecil antara satu sama lain, dan diagihkan sama rata), bulat (setiap karbida adalah sfera). Perlu ditegaskan bahawa sejumlah kecil karbida yang tidak terlarut dalam keluli galas selepas pelindapkejutan diperlukan bukan sahaja untuk mengekalkan rintangan haus yang mencukupi, tetapi juga untuk mendapatkan cryptomartensite berbutir halus.
Tekanan sisa selepas pelindapkejutan dan pembajaan
Bahagian galas masih mempunyai tekanan dalaman yang besar selepas pelindapkejutan dan pembajaan suhu rendah. Tekanan dalaman sisa pada bahagian mempunyai kedua-dua kelebihan dan kekurangan. Selepas rawatan haba keluli galas, apabila tekanan mampatan sisa pada permukaan meningkat, kekuatan keletihan keluli meningkat. Sebaliknya, apabila tekanan dalaman baki pada permukaan berkurangan, kekuatan keletihan keluli galas berkurangan. Ini kerana kegagalan lesu galas berlaku apabila ia tertakluk kepada tegasan tegangan yang berlebihan. Apabila tegasan mampatan yang besar kekal di permukaan, ia akan mengimbangi tegasan tegangan nilai yang sama, dan nilai tegasan tegangan sebenar keluli galas akan berkurangan, menyebabkan keletihan Apabila nilai had kekuatan meningkat, apabila tegasan tegangan yang besar kekal. di permukaan, ia akan ditindih dengan beban tegasan tegangan dan tegasan tegangan sebenar keluli galas akan meningkat dengan ketara, walaupun nilai had kekuatan keletihan dikurangkan. Oleh itu, meninggalkan tegasan mampatan yang besar pada permukaan bahagian galas selepas pelindapkejutan dan pembajaan juga merupakan salah satu langkah untuk meningkatkan hayat perkhidmatan (sudah tentu, tegasan sisa yang berlebihan boleh menyebabkan ubah bentuk galas atau bahkan retak, jadi perhatian yang mencukupi harus dibayar) .
Kandungan kekotoran keluli galas
Kekotoran dalam keluli galas termasuk kemasukan bukan logam dan kandungan unsur berbahaya (larut asid). Kemudaratan mereka terhadap prestasi sering saling menguatkan. Sebagai contoh, semakin tinggi kandungan oksigen, kemasukan oksida. Kesan kekotoran dalam keluli galas pada sifat mekanikal dan rintangan kegagalan bahagian adalah berkaitan dengan jenis, sifat, kuantiti, saiz dan bentuk kekotoran, tetapi biasanya mempunyai kesan mengurangkan keliatan, keplastikan dan hayat keletihan.
Apabila saiz kemasukan meningkat, kekuatan keletihan berkurangan, dan semakin tinggi kekuatan tegangan keluli galas, semakin besar trend penurunan. Apabila kandungan oksigen dalam keluli galas meningkat (kemasukan oksida meningkat), keletihan lentur dan hayat keletihan sentuhan juga berkurangan di bawah tindakan tekanan tinggi. Oleh itu, untuk bahagian galas yang beroperasi di bawah tekanan tinggi, adalah perlu untuk mengurangkan kandungan oksigen keluli galas yang digunakan dalam pembuatan. Sesetengah kajian telah menunjukkan bahawa rangkuman MnS dalam keluli mempunyai bentuk elips dan boleh membalut rangkuman oksida yang berbahaya, jadi ia mempunyai kesan yang kurang dalam mengurangkan hayat keletihan dan mungkin juga bermanfaat, supaya ia boleh dikawal dengan lembut.

Kawalan faktor material yang mempengaruhi kehidupan galas
Untuk memastikan faktor bahan yang disebutkan di atas yang mempengaruhi kehidupan galas dalam keadaan terbaik, pertama sekali perlu mengawal struktur asal keluli sebelum pelindapkejutan. Langkah teknikal yang boleh diambil termasuk: austenitisasi suhu tinggi (1050°C) dan penyejukan pantas kepada normalisasi isoterma 630°C untuk mendapatkan struktur pearlit halus pseudo Eutectoid, atau rawatan isoterma pada 420°C untuk mendapatkan struktur bainit. Penyepuhlindapan pantas menggunakan haba buangan penempaan dan penggulungan juga boleh digunakan untuk mendapatkan struktur pearlit berbutir halus untuk memastikan karbida dalam keluli adalah halus dan sekata. Apabila struktur asal dalam keadaan ini diaustenitkan dengan pelindapkejutan dan pemanasan, sebagai tambahan kepada karbida yang dilarutkan dalam austenit, karbida yang tidak terlarut akan terkumpul menjadi zarah halus.
Apabila struktur asal dalam keluli adalah malar, kandungan karbon martensit dipadamkan (iaitu, kandungan karbon austenit selepas pelindapkejutan dan pemanasan), jumlah austenit tertahan dan jumlah karbida tidak larut terutamanya bergantung pada suhu pemanasan pelindapkejutan dan masa menahan. , apabila suhu pemanasan pelindapkejutan meningkat (untuk masa tertentu), bilangan karbida tidak larut dalam keluli berkurangan (kandungan karbon martensit dipadamkan meningkat), jumlah austenit tertahan meningkat, dan kekerasan pertama kali meningkat dengan peningkatan pelindapkejutan. suhu. Selepas mencapai nilai puncak, ia berkurangan apabila suhu meningkat. Apabila suhu pemanasan pelindapkejutan adalah malar, apabila masa austenitisasi meningkat, jumlah karbida tidak larut berkurangan, jumlah austenit tertahan meningkat, dan kekerasan meningkat. Apabila masa lebih panjang, trend ini semakin perlahan. Apabila karbida dalam struktur asal baik, karbida mudah larut menjadi austenit, jadi puncak kekerasan selepas pelindapkejutan bergerak ke suhu yang lebih rendah dan muncul dalam masa austenitisasi yang lebih singkat.

Sebagai kesimpulan, selepas pelindapkejutan keluli GCrI5, komposisi struktur optimum ialah kira-kira 7% karbida tidak larut dan kira-kira 9% austenit tertahan (purata kandungan karbon martensit cryptocrystalline ialah kira-kira 0.55%). lebih, apabila karbida dalam struktur asal adalah kecil dan teragih sama rata, apabila komposisi mikrostruktur pada tahap di atas dikawal dengan pasti, ia adalah berfaedah untuk mendapatkan sifat mekanikal komprehensif yang tinggi dan dengan itu mempunyai hayat perkhidmatan yang tinggi. Perlu ditegaskan bahawa apabila struktur asal dengan karbida tersebar halus dipadamkan, dipanaskan dan disimpan hangat, karbida halus yang tidak terlarut akan berkumpul dan membesar, menjadikannya kasar. Oleh itu, masa pelindapkejutan dan pemanasan untuk bahagian galas dengan struktur asal ini tidak boleh terlalu lama. Menggunakan proses pelindapkejutan austenitizing pemanasan yang cepat akan mencapai sifat mekanikal komprehensif yang lebih tinggi.
Untuk meninggalkan tegasan mampatan yang besar pada permukaan bahagian galas selepas pelindapkejutan dan pembajaan, suasana pengkarburan atau nitriding boleh diperkenalkan semasa pelindapkejutan dan pemanasan, dan pengkarburan permukaan atau nitriding boleh dijalankan untuk jangka masa yang singkat. Oleh kerana kandungan karbon sebenar austenit tidak tinggi apabila keluli jenis ini dipadamkan dan dipanaskan, yang jauh lebih rendah daripada kepekatan keseimbangan yang ditunjukkan pada rajah fasa, ia boleh menyerap karbon (atau nitrogen). Apabila austenit mengandungi karbon atau nitrogen yang lebih tinggi, Msnya berkurangan. Semasa pelindapkejutan, lapisan permukaan mengalami transformasi martensit di belakang lapisan dalam dan teras, menghasilkan tegasan mampatan sisa yang lebih besar. Selepas keluli GCrl5 dipanaskan dan dipadamkan dalam suasana pengkarburan dan suasana bukan pengkarbonan (kedua-duanya dibaja pada suhu rendah), ujian kelesuan sentuhan menunjukkan bahawa hayat perkhidmatan keluli berkarburkan permukaan adalah 1.5 kali lebih lama daripada keluli tidak berkarbur. Sebabnya ialah permukaan bahagian berkarburkan mempunyai tegasan mampatan sisa yang besar.
Kesimpulan
Faktor bahan utama dan tahap kawalan yang mempengaruhi hayat perkhidmatan bahagian galas bergolek keluli kromium karbon tinggi ialah:
(1) Karbida dalam struktur asal keluli sebelum pelindapkejutan dikehendaki halus dan tersebar. Ia boleh dicapai dengan menggunakan austenitisasi suhu tinggi 630 ℃ atau 420 ℃, atau dengan menggunakan haba sisa penempaan dan penggulungan untuk penyepuhlindapan pantas.
(2) Selepas pelindapkejutan keluli GCr15, ia diperlukan untuk mendapatkan struktur mikro martensit cryptocrystalline dengan kandungan karbon purata kira-kira 0.55%, kira-kira 9% Ar, dan kira-kira 7% karbida tidak larut dalam keadaan seragam dan bulat. Struktur mikro ini boleh diperolehi dengan mengawal suhu dan masa pemanasan pelindapkejutan.
(3) Selepas bahagian dipadamkan dan dibaja pada suhu rendah, tegasan mampatan sisa yang besar diperlukan pada permukaan, yang membantu meningkatkan rintangan keletihan. Permukaan boleh dikarburkan atau dinitridakan untuk jangka masa yang singkat semasa pelindapkejutan dan pemanasan, supaya tegasan mampatan yang besar kekal pada permukaan.
(4) Keluli yang digunakan untuk mengeluarkan bahagian galas memerlukan ketulenan yang tinggi, terutamanya untuk mengurangkan kandungan O2, N2, P, oksida dan fosfida. Pencairan semula elektroslag, peleburan vakum dan langkah teknikal lain boleh digunakan untuk memastikan kandungan oksigen bahan adalah ≤15PPM.