
Pengeluar & Pembekal Bearing
Pakar dalam galas bebola, galas roller, galas tujahan, galas bahagian nipis dll.
Ikut saya:


Pembuatan dan Penyelenggaraan Galas Bahagian Nipis
Galas keratan nipis Kaydon ialah sejenis galas khas yang jitu, biasanya terdiri daripada cincin dalam, cincin luar, elemen penggelek dan sangkar. Galas keratan nipis mempunyai keratan rentas segi empat sama dan direka bentuk untuk mempunyai dimensi tetap lebar dan ketebalan (keratan rentas) yang tidak meningkat dengan peningkatan diameter dalam. Galas keratan nipis mempunyai kelebihan ringan, struktur padat dan momen inersia yang kecil. Ia digunakan secara meluas dalam bidang produk mewah seperti robot perindustrian, kenderaan aeroangkasa, satelit aeroangkasa dan penjagaan perubatan, dan saiz pasaran semakin meningkat secara beransur-ansur. Dalam blog ini, kami akan memperkenalkan secara terperinci proses pemprosesan cincin galas keratan nipis Kaydon , kesukaran pemprosesan dan penyelesaian untuk melindungi galas keratan nipis.
Pembuatan galas bahagian nipis
Walaupun galas keratan nipis mempunyai banyak kelebihan, pembuatan galas keratan malar merupakan tugas yang amat sukar, terutamanya pemprosesan cincin galas keratan malar. Luas keratan rentas galas keratan nipis adalah kecil, yang mengakibatkan ketebalan dinding jejarian yang kecil dan ketegaran yang lemah. Mudah untuk menghasilkan ubah bentuk jejarian yang besar. Oleh itu, ferrul tertakluk kepada banyak proses seperti putaran, rawatan haba, dan pengisaran. Untuk mengelakkan ubah bentuk bulatan cincin, kerataan yang lemah, kecacatan seperti elips, bulatan tepi, dan ubah bentuk melengkung permukaan hujung, cara khas perlu digunakan untuk memproses cincin galas.

Menjalin
Untuk cincin galas keratan nipis bersaiz besar dan Kaydon dengan nisbah aspek yang kecil, dua atau beberapa keping dihasilkan dengan menempa bersama. Selepas proses pengisaran kasar, cincin dipisahkan dengan pemotongan dawai untuk mengurangkan kesukaran pemprosesan proses penempaan. , mengurangkan ubah bentuk ferrule dan elaun pemprosesan permukaan hujung, menjimatkan bahan mentah, dan meningkatkan kecekapan pengeluaran.

Proses pusingan
Dalam proses memusing ferrules bahagian nipis, perkara utama ialah pengapitan dan kedudukan untuk mengelakkan daya pemotongan yang berlebihan, reka bentuk lekapan yang tidak munasabah, memotong ubah bentuk haba dan getaran semasa proses pemotongan daripada menjejaskan ketepatan pemprosesan. Untuk mengurangkan ubah bentuk akibat tegasan pemesinan yang berlebihan, gunakan cakar lembut keluli dengan kawasan sentuhan bulatan sampul surat yang besar dan gelang pengapit yang tidak dipadamkan untuk pusingan kasar, seperti menggunakan chuck pengapit berbilang mata (chuck pengapit dua belas mata). pengapit atau pengapit dua puluh empat mata); tukar skema pengapit kedudukan (tukar pengapit jejari kepada kaedah penentuan kedudukan muka dan penekanan akhir); laraskan parameter proses (pemotongan berkelajuan tinggi, jumlah pemotongan belakang kecil, sudut pesongan utama alat yang lebih besar, jejari arka hujung alat kecil yang lebih besar, pemilihan cecair pemotongan yang munasabah, dll.). Tambah pembajaan tambahan selepas pusingan kasar untuk menghilangkan tekanan. Selepas itu, muka akhir dikisar lembut, dan kemudian ferrule diputar dengan halus.

Proses rawatan haba
Semasa proses rawatan haba, struktur dalaman ferrule mengalami transformasi fasa, terutamanya daripada austenit kepada martensit, ketumpatan menjadi lebih kecil, isipadu mengembang, dan tekanan tisu dihasilkan; di samping itu, ferrule berubah daripada suhu tinggi (galas bahagian nipis biasanya 830 hingga 845 ℃ ) dipadamkan dan disejukkan dengan cepat dalam keadaan mengembang, menghasilkan tegasan haba. Apabila kedua-dua tegasan dalaman ini melebihi had hasil bahan, bahan akan mengalami ubah bentuk plastik. Biasanya, pelindapkejutan die digunakan untuk mengawal ubah bentuk. Apabila tiada syarat untuk pelindapkejutan die, dan diameter luar ferrule selepas pelindapkejutan terlalu besar untuk melebihi keperluan proses, kaedah pembentukan komprehensif dan kemudian pembajaan digunakan untuk membetulkannya, supaya ia boleh dikawal dalam proses keperluan. dalam julat.

pengisaran
Perkara utama dalam pengisaran ialah: memilih peralatan pengisaran yang sesuai, kaedah pemprosesan dan parameter proses pengisaran. Sebagai contoh, kaedah dengan cincin bertetulang dan struktur "satu lawan dua" digunakan untuk pemprosesan; permukaan diameter luar dikisar dengan pelbagai pelarasan halus alat mesin; penstabilan pembajaan ditambah semasa proses untuk memastikan kualiti pengisaran ferrules adalah memuaskan. Keperluan proses.

Punca kerosakan pada sangkar galas bahagian nipis
Sangkar galas keratan nipis memainkan peranan mengasingkan elemen penggelek pada jarak yang sama, menghalang elemen penggelek daripada jatuh, dan membimbing serta memacu elemen penggelek untuk berputar. Secara amnya, sangkar galas keratan nipis keratan malar tidak akan rosak di bawah keadaan kerja yang munasabah, tetapi operasi yang salah dalam pengeluaran harian akan mengurangkan hayat perkhidmatan sangkar galas. Fenomena kegagalan sangkar biasa termasuk: kerosakan sangkar, rivet longgar atau patah, sangkar patah, dan elemen penggelek berselerak. Jadi, apakah sebab-sebab keretakan sangkar galas keratan nipis keratan sama?
Pelinciran tidak mencukupi
Apabila galas berjalan, jika kerja pelinciran tidak dilakukan dengan baik, ia akan menjejaskan operasi biasa, jadi pastikan untuk memastikan minyak pelincir mencukupi untuk kegunaan galas. Jika minyak pelincir tidak mencukupi, galas keratan nipis bagi keratan rentas yang sama akan berada dalam keadaan minyak kurus, ia akan menjadi lebih mudah untuk menyebabkan haus gigitan, yang akan memburukkan keadaan permukaan kerja, supaya air mata akibat gigitan akan masuk ke dalam sangkar, menyebabkan sangkar menghasilkan beban yang tidak normal. Ini boleh menyebabkan sangkar pecah.
Beban tidak normal pada sangkar
Apabila sangkar mengalami masalah semasa pemasangan, seperti pemasangan yang tidak betul, kecondongan, gangguan yang berlebihan, dan lain-lain. Ia akan menjadi lebih mudah untuk mengurangkan kelegaan, yang akan meningkatkan geseran dan haba semasa digunakan, melembutkan permukaan, dan menyebabkan pengelupasan abnormal pramatang. Apabila pengelupasan mengembang, bendasing yang mengelupas akan masuk ke dalam poket sangkar, menyebabkan sangkar berjalan tersekat dan menyebabkan beban tambahan terhasil, yang memburukkan lagi haus sangkar. Peredaran yang semakin teruk itu boleh menyebabkan sangkar pecah dan dibuang.
Pencerobohan badan asing
Sebenarnya, sebab intuitif sangkar itu pecah adalah kerana bendasing masuk ke dalam sangkar. Sebaik sahaja bahan asing masuk, ia akan menjejaskan operasi sangkar, terutamanya beberapa bahan asing yang keras, yang akan meningkatkan kehausan sangkar dan menghasilkan beban tambahan yang tidak normal. , yang boleh menyebabkan sangkar pecah.
Fenomena rayap
Fenomena rayap juga merupakan salah satu punca keretakan sangkar. Fenomena rayap yang dipanggil merujuk kepada fenomena gelongsor ferrules. Apabila gangguan permukaan mengawan tidak mencukupi, titik beban bergerak ke arah persisian kerana gelongsor, menyebabkan ferrule menyimpang dalam arah lilitan berbanding dengan aci atau perumah. Sebaik sahaja rayapan berlaku, permukaan mengawan akan haus dengan ketara, dan serbuk haus boleh memasuki bahagian dalam galas keratan nipis dengan keratan rentas yang sama, menyebabkan haus yang tidak normal, mengelupas raceway, haus sangkar dan beban tambahan, malah boleh menyebabkan sangkar untuk memecahkan.
Kualiti sangkar terlalu teruk
Kualiti sangkar juga mempengaruhi penggunaannya. Jika kualitinya sangat buruk, ia mungkin pecah jika ia menghadapi haus semasa digunakan. Terutama jika sangkar itu rosak, ia berkemungkinan pecah. Kecacatan Biasa termasuk: retak, kemasukan logam asing yang besar, rongga pengecutan, buih, atau kecacatan rivet, paku yang hilang, paku pad atau celah antara dua bahagian sangkar, kerosakan rivet yang teruk, dsb. Keadaan ini boleh menyebabkan sangkar Patah.
Penyelenggaraan galas bahagian nipis
Selepas galas keratan nipis telah digunakan untuk tempoh masa, untuk memastikan operasi normalnya, ia mesti dibersihkan dan diperiksa dengan kerap. Untuk meningkatkan hayat perkhidmatan galas, galas keratan nipis keratan rentas yang sama perlu dikekalkan dengan kerap.
bersih
Pertama, bersihkan galas. Letakkan galas dalam petrol dan lap enap cemar dan habuk pada permukaan galas bahagian nipis. Jika galas berkarat, gunakan kertas pasir metalografik untuk mengelap dan menggilapnya sehingga permukaan galas berkarat. Sehingga tidak ada rasa kasar untuk disentuh.
Galas pembersihan secara amnya dibahagikan kepada dua langkah, iaitu pembersihan kasar dan pembersihan halus. Apabila melakukan pembersihan kasar, mula-mula tanggalkan galas dan masukkan ke dalam bekas, menggunakan jaringan logam sebagai bahagian bawah. Ini akan menghalang galas yang ditanggalkan daripada terus menyentuh kotoran di luar, dan kemudian gunakan berus untuk mengeluarkan gris dan gris pada permukaan galas. Habuk, enap cemar dan bahan melekit lain harus dikeluarkan. Pada masa yang sama, perhatian harus diberikan kepada kotoran pada permukaan galas keratan nipis keratan rentas yang sama supaya tidak merosakkan dan mencemarkan permukaan bergolek galas. Selepas semua perkara di atas dibersihkan, pembersihan halus boleh dijalankan.
Semasa pembersihan halus, mula-mula masukkan galas ke dalam minyak pembersih, putarkannya secara berterusan, dan bersihkan galas dengan berhati-hati. Pada masa yang sama, beri perhatian untuk memastikan minyak pembersih bersih semasa pembersihan.
Anti karat
Selepas pembersihan, gunakan kain kering untuk mengelap galas sehingga kering, dan kemudian masukkan ke dalam minyak anti-karat untuk direndam. Semasa proses rendaman, pastikan galas semua bersentuhan dengan minyak anti-karat, dan teruskan putar galas, supaya minyak anti-karat boleh dikeluarkan. Minyak karat membentuk lapisan minyak yang menutupi permukaan galas untuk mengelakkan karat.
pelincir
Selepas anti-karat selesai, sapukan minyak anti-karat, mentega dan bahan lain secara rata pada permukaan galas. Cincin dalam dan luar, bola keluli dan sangkar galas hendaklah disalut. Apabila memohon, sapukan semasa memutar bearing untuk memastikan anti-karat. Minyak memasuki sepenuhnya bahagian dalam galas dan melincirkan galas.
Kedai
Apabila menyimpan galas keratan nipis dengan keratan rentas yang sama, cuba simpannya dalam persekitaran dengan kelembapan lebih rendah daripada 65% dan suhu kira-kira 20 darjah. Adalah lebih baik untuk menyimpannya di atas rak yang lebih tinggi daripada 30cm, dan cuba elakkan cahaya matahari langsung dan dinding sejuk di tempat penyimpanan.
Mengenai Aubearing
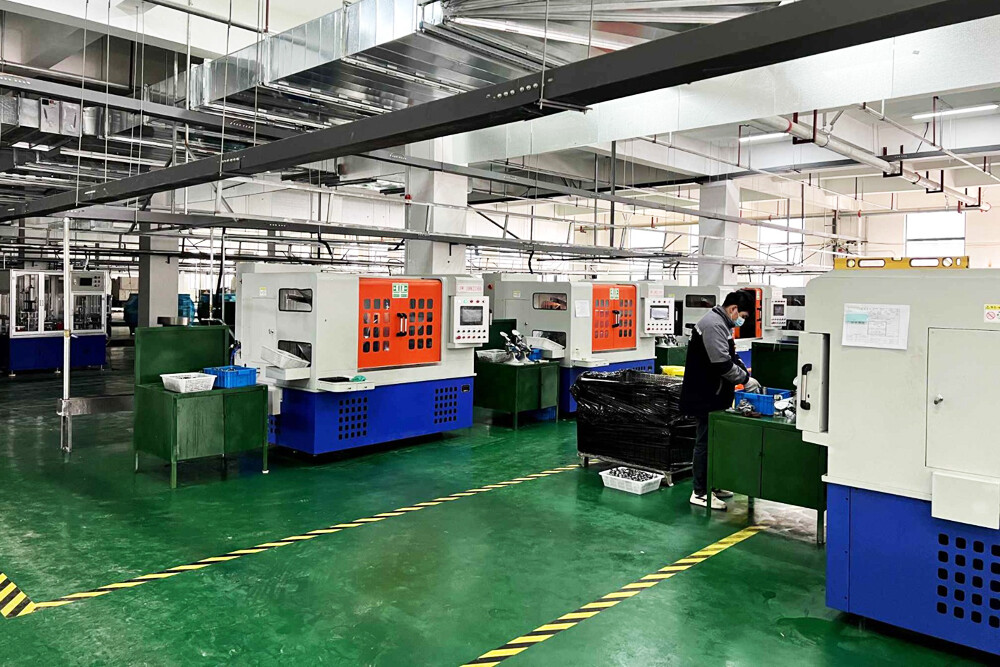
Aubearing ialah syarikat pembuatan galas yang menyepadukan R&D, reka bentuk, pengeluaran dan jualan. Dilengkapi dengan instrumen ujian lanjutan dan peralatan pengeluaran: instrumen ujian termasuk pengesan struktur metalografi spektrum, mesin pengukur koordinat tiga dimensi, mesin pengukur panjang unjuran, alat pengukur getaran dan hingar BVT, meter kebulatan, meter profil, meter kekasaran, dsb., dan pengeluaran peralatan: Peralatan ketepatan seperti pengisar servo automatik sepenuhnya, mesin penamat lukisan wayar, mesin kemasan permukaan, mesin pemasangan pemasangan, mesin pembersihan ultrasonik, dll., memastikan kekuatan pengeluaran kami dan kestabilan kualiti galas. Ketepatan putaran produk yang dihasilkan mencapai tahap P6, P5 dan P4, dan bunyi getaran ialah Z2V2, Z3V3 dan Z4V4.

Aubearing pakar dalam pembuatan galas keratan sama ultra nipis, galas robot automasi perindustrian, galas bebola alur dalam berdinding nipis, galas bebola sentuh sudut berdinding nipis dan pelbagai siri galas berbentuk khas bukan standard. Kini syarikat telah matang dalam R&D dan pembuatan untuk menggantikan galas ultra nipis Kaydon dan galas bebola dinding nipis keratan sama. Galas keratan sama ultra nipis terdiri daripada tujuh siri terbuka dan lima siri tertutup, dengan diameter lubang antara 1 inci hingga 40 inci, dan julat saiz keratan rentas. Dari 0.1875×0.1875 inci hingga 1.000×1.000 inci; dibahagikan kepada tiga jenis: jenis bebola alur dalam (Jenis C), jenis sentuhan sudut (Jenis A), jenis sentuhan empat titik (Jenis X).


Galas bahagian nipis yang dikeluarkan oleh Aubearing digunakan secara meluas dalam peranti penghantaran seperti kereta, basikal, pengurang, peralatan perubatan, peralatan sukan, penerbangan, sendi robot, alatan mesin, peralatan pembungkusan, jentera tekstil, peralatan pemprosesan semikonduktor, pengurang RV dan meja kerja berputar. Kapasiti pengeluaran tahunan mencapai daripada 2 juta set.