
Laagrite tootja ja tarnija
Spetsialiseerunud kuullaagritele, rull-laagritele, tõukejõu laagritele, õhukese sektsiooni laagritele jne.
Jälgi mind:


Peaksite teadma veerelaagrite kohta
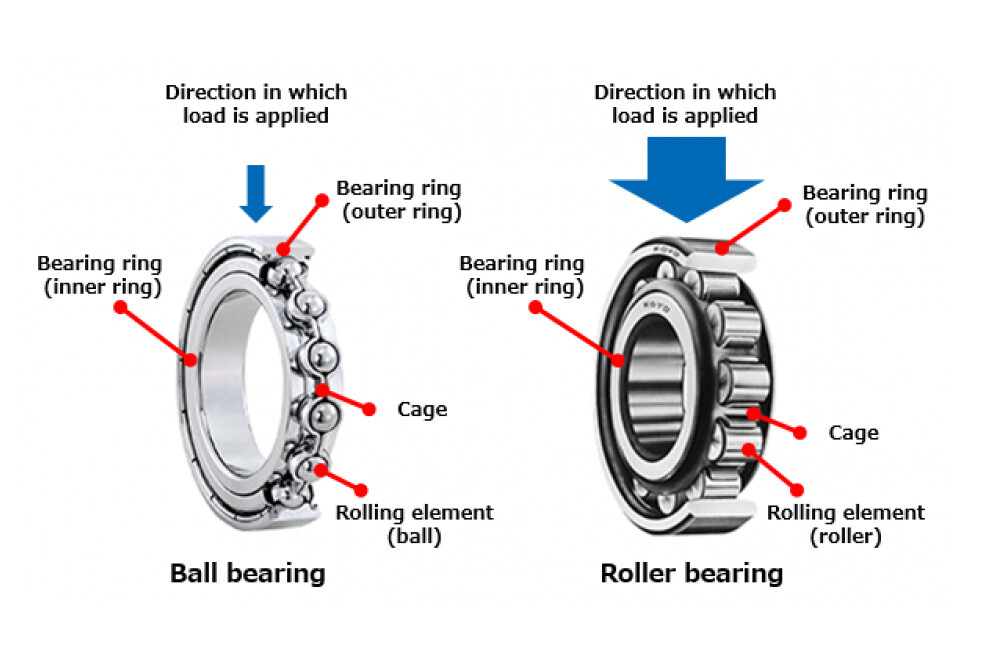
Veerelaager on täppismehaaniline komponent, mis muudab libiseva hõõrdumise jooksva võlli ja võlli istme vahel veerehõõrdumiseks, vähendades seeläbi hõõrdekadusid. Veerelaager koosneb üldiselt neljast osast: sisemine rõngas, välimine rõngas, veerelemendid ja puur. Sisemise rõnga ülesanne on teha koostööd võlliga ja pöörata koos võlliga; välimise rõnga ülesanne on teha koostööd laagriistmega ja täita tugifunktsiooni; veerelement on... Kuna puur jaotab veerelemendid ühtlaselt sisemise ja välimise rõnga vahel, mõjutavad selle kuju, suurus ja arv otseselt veerlaagri jõudlust ja eluiga; puur saab veerelemente ühtlaselt jaotada ja suunata veerelemente pöörlema määrimiseks.
Veerelaagrite komponendid
Veerelaagrite viis komponenti on: sisemine rõngas, välimine rõngas, veereelemendid, puur ja määre. Veerelaagrid koosnevad üldiselt neljast komponendist: sisemine rõngas, välimine rõngas, veereelemendid ja puur. Lisaks on määrdeainetel suur mõju veerelaagrite toimimisele, mistõttu peetakse määrdeaineid mõnikord veerelaagrite suuruselt viiendaks komponendiks. Veerelaagrite komponentidel on järgmised funktsioonid:
Sisemine rõngas sobib tavaliselt tihedalt võlliga ja pöörleb koos võlliga.
Välisrõngas teeb tavaliselt toetavat rolli koostööd laagripesa ava või mehaanilise komponendi kestaga. Mõnes rakenduses pöörleb välimine rõngas ja sisemine rõngas on fikseeritud või pöörlevad nii sisemine kui ka välimine rõngas.
Rullelemendid on puuri abil ühtlaselt paigutatud sisemise ja välimise rõnga vahele. Selle kuju, suurus ja kogus mõjutavad otseselt laagri kandevõimet ja jõudlust.
Puur eraldab veereelemendid ühtlaselt, suunab veereelemendid õigel rajal liikuma ning parandab laagri sisemist koormuse jaotust ja määrimist.

Veerelaagri rõngad
(1) Sisemine rõngas: laagrirõngas, mille välispinnal on jooksurada.
(2) Välisrõngas: laagrirõngas, mille sisepinnal on jooksutee.
(3) Koonussisemine rõngas: koonusrull-laagrite sisemine rõngas.
(4) Kitsenev välisrõngas: välisrõngas kitsenevad rull-laagrid.
(5) Kaherattaline koonusekujuline siserõngas: koonusrull-laagri sisemine rõngas kahekordsete jooksuteedega.
(6) Kaherattaline koonusekujuline välimine rõngas: koonusrull-laagri välimine rõngas, millel on topeltkäigurada.
(7) Lai sisemine rõngas: laagri sisemine rõngas, mida laiendatakse ühest või mõlemast otsast, et parandada võlli juhtimist selle sisemises avas või pakkuda täiendavat asendit kinnitusdetailide või tihendite paigaldamiseks.
(8) Lukustatud sisemine rõngas: soonega kuullaagri siserõngas, millel on kogu õlg või osa sellest eemaldatud.

(9) Lukustatud välimine rõngas: A soontega kuullaager välisrõngas, mille õlg või osa sellest on eemaldatud.
(10) Templiga välisrõngas: õhukesest metallplaadist stantsitud ja ühest otsast pitseeritud (pitseeritud stantsitud välimine rõngas) või mõlemast otsast avatud ümbris, mis on üldiselt suunatud radiaali välisrõngale. nõela rull-laager.
(11), Ääriku välimine rõngas: äärikuga laagri välimine rõngas.
(12) Joondav välimine rõngas: sfäärilise välispinnaga välimine rõngas, mis kohaneb püsiva nurknihkega selle telje ja laagripesa telje vahel.
(13) Välise istmerõnga joondamine: välimise rõnga ja istme ava joondamiseks kasutataval ümbrisel on sfääriline sisepind, mis ühtib välisrõnga sfäärilise välispinnaga.
(14) Välissfääriline pind: laagri välisrõnga välispind on osa kuuli pinnast.
(15). Koonilise välisrõnga esiküljel olev ribi: koonilise välisrõnga esiküljel olevat ribi kasutatakse rulli juhtimiseks ja rulli suure otsapinna tõukejõu kandmiseks.
(16) Keskmine kinnitusrõngas: kahekordsete jooksuteedega laagrirõngas, näiteks kahekordse koonusekujulise sisemise rõnga keskmine integreeritud ribi.
Veerelaagrirõngaste tootmine
(1) Sepistamine : Sepistamisprotsessi käigus vähendab ülepõlemine, ülekuumenemine, sisemine pragunemine võrkkarbiidideks jne ferruli sitkust ja tugevust. Seetõttu tuleb töötlemistemperatuuri, tsirkulatsioonikütet ja sepistamisjärgset soojuse hajumist (näiteks pihustusjahutust) alati rangelt kontrollida. Eriti pärast suuremate ferrulitüüpide lõplikku sepistamist ei tohi temperatuure üle 700 °C kandvaid ferruleid üksteise peale laduda.
(2) Kuumtöötlus : Kuumtöötlusseadmete hoolikas jälgimine on töökojas oluline ülesanne. Seadmete töökindluse jälgimine. Olulisi temperatuuri reguleerimise seadmeid, nagu instrumendid ja termopaarid, tuleb hoolikalt jälgida, et tagada täpsed ja usaldusväärsed mõõtmistulemused; liigsete vigadega seadmed tuleb õigeaegselt välja vahetada ning haiguse ajal on seadmetega töötamine rangelt keelatud.

(3) Lihvimisprotsessi jälgimine . Valmis imporditud laagrirõngastel ei tohi olla lihvimispõletusi ega lihvimispragusid, eriti ei tohi sisemise rõnga ajami koonuse vastaspinnal olla põletusi. Kui rõngad on söövitatud, tuleks neid põhjalikult kontrollida, et eemaldada põlenud osakesed. Tugevalt põlenud rõngaid ei saa parandada või need, mida ei õnnestu parandada, tuleks utiliseerida. Lihvimispõletustega rõngaid ei tohi montaažiprotsessis kasutada.
(4) Identifitseerimise haldamine . Pärast terase ladustamist ja enne ferruli lihvimist tuleb iga protsessi rangelt hallata ning kahte erinevat materjali ja toodet, GCR15 ja GCR15SIMN, tuleb rangelt eristada.
Veerelaagri rõngaste paigaldamine
Laagrirõngaste paigaldamisel tuleb erilist tähelepanu pöörata paigaldusjärjekorrale. Täppislaagrid peaksid pöörama tähelepanu ka positiivsetele ja negatiivsetele otstele. Nende tagurpidi paigaldamine põhjustab dünaamilist tasakaalustamatust ja mõjutab laagri jõudlust.
Rullelement
Veereelement on veerelaagri põhielement. Selle olemasolu tõttu on suhteliste liikuvate pindade vahel veerehõõrdumine. Veereelementide tüüpide hulka kuuluvad kuulid, silindrilised rullid, koonusrullid, nõelrullid jne. Veerelaagrite veereelementideks on peamiselt teraskuulid ja -rullid.
Veerelaagrite põhikonstruktsioon
Liuglaagrite baasil välja töötatud veerelaagrite tööpõhimõte on libisemise asendamine veerehõõrdumisega. Tavaliselt koosnevad need kahest rõngast, veerevate elementide komplektist ja puurist. Need on väga mitmekülgsed, standardiseeritud ja väga seeriaviisilised. Kõrged mehaanilised alusosad. Kuna erinevatel masinatel on erinevad töötingimused, esitatakse veerelaagritele erinevaid nõudeid kandevõime, konstruktsiooni ja jõudluse osas. Sel põhjusel peavad veerelaagrid olema erineva konstruktsiooniga. Kõige põhilisem struktuur koosneb aga sisemisest rõngast, välisrõngast, veerevatest elementidest ja puurist. Laagrite erinevate osade funktsioonid on järgmised:
Radiaallaagrite puhul sobib sisemine rõngas tavaliselt võlliga tihedalt kokku ja jookseb koos võlliga ning välimine rõngas on tavaliselt üleminekusobiv laagripesa või mehaanilise korpuse avaga, et mängida toetavat rolli. Kuid mõnel juhul töötab ka välimine rõngas ja sisemine rõngas on fikseeritud toetava rolli täitmiseks või töötavad nii sisemine kui ka välimine rõngas samal ajal. Tõukelaagrite puhul sobib võlli rõngas võlliga tihedalt kokku ja liigub koos ning pesarõngas on üleminekuga laagripesa või mehaanilise korpuse avaga ning mängib toetavat rolli. Veereelemendid (terasest kuulid, rullikud või nõelrullid) on tavaliselt laagris kahe rõnga vahel ühtlaselt paigutatud rullumiseks mõeldud puuri abil. Selle kuju, suurus ja arv mõjutavad otseselt laagri kandevõimet ja jõudlust. Lisaks veereelementide ühtlasele eraldamisele saab puur juhtida ka veereelementide pöörlemist ja parandada laagri sisemist määrimist.
Veerelaagrite klassifikatsioon
Klassifikatsioon veerelaagri konstruktsiooni tüübi järgi
Laagrid jagunevad: vastavalt koormuse suunale või nominaalsele kontaktnurgale, mida nad taluvad:
1) Radiaallaagrid – põhiliselt radiaalkoormuste kandmiseks kasutatavad veerelaagrid, mille nimikontaktnurk on 0 kuni 45. Erinevate nimikontaktnurkade järgi jagunevad: radiaalkontaktlaagrid – radiaallaagrid, mille nimikontaktnurk on 0; tsentripetaalsed nurkkontaktlaagrid – radiaallaagrid, mille kontaktnurk on suurem kui 0 kuni 45.
2) Tõukelaagrid – põhiliselt telgkoormuste kandmiseks kasutatavad veerelaagrid, mille nimikontaktnurk on suurem kui 45 kuni 90. Erinevate nimikontaktnurkade järgi jaotatakse need: Aksiaalkontaktlaagriteks – tõukelaagriteks, mille nimikontaktnurk on 90°. ; Tõukenurkkontaktlaagrid – tõukejõulaagrid, mille kontaktnurk on suurem kui 45, kuid väiksem kui 90°.
Vastavalt rullelemendi tüübile
1) Kuullaager – veerev element on kuul.
2) Rull-laager - veereelemendid on rullid. Rulli tüübi järgi jaotatakse rull-laagrid veel: silindrilised rull-laagrid – laagrid, mille veereelemendiks on silindriline rull ning silindrilise rulli pikkuse ja läbimõõdu suhe on väiksem või võrdne 3-ga; nõelrull-laagrid – laagrid, mille veereelemendiks on nõelrull. Nõelrulli pikkuse ja läbimõõdu suhe on suurem kui 3, kuid läbimõõt on väiksem või võrdne 5 mm; koonusrull-laagrid – laagrid, mille veereelemendiks on koonusrull; sfäärilised rull-laagrid – ükshaaval Veereelemendid on sfäärilised rull-laagrid.
Laagrite joondamise funktsioon
1) joonduslaager – jooksurada on sfääriline ja võib kohanduda nurkhälbe ja nurkliikumisega kahe jooksuraja teljejoonte vahel;
2) Mittejoonduvad laagrid (jäigad laagrid) – laagrid, mis suudavad vastu pidada telje keskjoone nurkhälbele võistlusradade vahel.
Laagrid vastavalt veereelementide ridade arvule
1) Üherealine laager – ühe rea veereelementidega laager;
2) Kaherealised laagrid – kaherealised veereelementidega laagrid;
3) Mitmerealised laagrid – laagrid, millel on rohkem kui kaks rida veereelemente, näiteks kolme- ja neljarealised laagrid.
Laagrid vastavalt sellele, kas neid saab eraldada
1) Eraldatavad laagrid – eraldatavate osadega laagrid;
2) Mittelahutatavad laagrid – laagrid, mille rõngaid ei saa pärast laagrite lõplikku kokkupanemist vabalt eraldada.
Laagrid vastavalt nende konstruktsioonikujule
Näiteks, kas on olemas täitesoon, kas on olemas sisemine ja välimine rõngas ning ümbrise kuju, ribi struktuur ja isegi see, kas puur on olemas jne), võib samuti jagada mitmeks konstruktsioonitüübiks.
Klassifikatsioon veerelaagrite suuruse järgi
(1) Miniatuursed laagrid – laagrid nimivälisläbimõõduga alla 26 mm;
(2) Väikesed laagrid – laagrid nimivälisläbimõõduga 28–55 mm;
(3) Väikesed ja keskmise suurusega laagrid – laagrid nimivälisläbimõõduga 60–115 mm;
(4) Keskmised ja suured laagrid – laagrid nimivälisläbimõõduga 120–190 mm
(5) Suured laagrid – laagrid nimivälisläbimõõduga 200-430mm;
(6) Eriti suured laagrid – laagrid nominaalse välisläbimõõduga 440 mm või
Veerelaagrite tootmisprotsess
Erinevate veerelaagrite tüüpide, konstruktsioonitüüpide, tolerantsitasemete, tehniliste nõuete, materjalide ja partii suuruste tõttu ei ole nende põhilised tootmisprotsessid täpselt samad.
Laagrikomponentide tootmisprotsess:
(1) Hülsi töötlemisprotsess: laagri sisemise ja välimise rõnga töötlemine varieerub sõltuvalt toorainest või tooriku vormist. Pööramisele eelnevad protsessid võib jagada kolmeks järgmiseks tüübiks. Kogu töötlemisprotsess on: Varda materjal või torumaterjal (mõned vardad tuleb sepistada, lõõmutada ja normaliseerida) - treimine, - kuumtöötlemine - lihvimine, - peenlihvimine või poleerimine - osade lõppkontroll Roostekindel – – Ladustamine – (kokku panna)
(2) Teraskuulide töötlemisprotsess. Teraskuulide töötlemine varieerub ka vastavalt tooraine olekule. Protsessi enne palli purustamist või poleerimist võib jagada kolmeks järgmiseks tüübiks. Protsess enne kuumtöötlemist võib olla ka See jaguneb kaheks järgmiseks tüübiks ja kogu töötlemisprotsess on: Varraste või juhtmete külmstantsimine (mõned latid tuleb pärast külmstantsimist rõngastega mulgustada ja lõõmutada) – Masendav, töötlemata lihvimine , pehme lihvimine või fotopall – –Kuumtöötlus – – Kõva lihvimine – – Peenlihvimine – – Täppislihvimine või lihvimine – – Lõppkontrolli rühmitus – – Roostetõrje, pakendamine – Ladustamine .
(3) Rullide töötlemine. Rullide töötlemine varieerub sõltuvalt toorainest. Protsessi enne kuumtöötlemist võib jagada kahte tüüpi. Kogu töötlemisprotsess on: varda treimise töötlemine või valtstraadi külmsuunamine ja nöörimine. Rõngaslint ja pehme lihvimine —- kuumtöötlus —- pehmed laigud —- töötlemata lihvimise välisläbimõõt —- kareda lihvimise otspind —- lõplik lihvimise otspind —- peenlihvimise välisläbimõõt —- lõplik lihvimine välisläbimõõt —- lõppkontrolli rühmitus roostetõrje, pakendamine — ladustamine (kokku monteerida).
(4) Puuri töötlemisprotsess. Puuri töötlemisprotsessi saab vastavalt konstruktsioonistruktuurile ja toorainele jagada kahte kategooriasse:
1) Lehtmetall → lõikamine [1] → mulgustamine → stantsimine → vormimine ja viimistlemine → peitsimine või haavlitamine või nööripoleerimine → lõppkontroll → roostetõrje, pakendamine → ladustamine (komplektina kokku panna)
2) Tahke puuri töötlemisprotsess: tahke puuri töötlemine varieerub sõltuvalt toorainest või karedusest. Enne pööramist saab selle jagada neljaks järgmiseks toorikutüübiks. Kogu töötlemisprotsess koosneb: latt, toru Materjalid, sepised, valandid - auto siseläbimõõt, välisläbimõõt, otspind, faasimine - puurimine (või tõmbamine, puurimine) - marineerimine - lõppkontroll - rooste vältimine, pakend - ladustamine .
Veerelaagrite monteerimisprotsess:
Veerelaagrite osad, nagu sisemised rõngad, välisrõngad, veereelemendid ja puurid jne, sisenege pärast kontrolli läbimist montaažitöökotta monteerimiseks. Protsess on järgmine: osade demagnetiseerimine ja puhastamine → sisemise ja välimise valtsimiskanali (soonte) suuruse grupi valimine → komplekteerimine → kliirensi kontrollimine → needipuur → lõppkontroll → demagnetiseerimine, puhastamine → roostetõrje, pakendamine → valmistoote lattu panemine ( pakkimine, saatmine).
Veerelaagrite omadused
Võrreldes liuglaagritega on veerelaagritel järgmised eelised:
(1) Veerelaagrite hõõrdetegur on väiksem kui liuglaagritel ja ülekande efektiivsus on kõrge. Üldiselt on liuglaagrite hõõrdetegur 0.08-0.12, samal ajal kui veerelaagrite hõõrdetegur on ainult 0.001-0.005;
(2) Veerelaagrid on valmistatud laagriterasest ja läbivad kuumtöötluse. Seetõttu ei ole veerelaagritel mitte ainult kõrged mehaanilised omadused ja pikk kasutusiga, vaid need võivad säästa ka liuglaagrite valmistamisel kasutatavaid suhteliselt kalleid värvilisi metalle;
(3) Veerelaagri sisemine kliirens on väga väike ja iga osa töötlemise täpsus on kõrge. Seetõttu on töötäpsus kõrge. Samal ajal saab laagri jäikust suurendada eelkoormuse abil. See on täppismasinate jaoks väga oluline;
(4) Mõned veerelaagrid võivad taluda nii radiaalset kui ka aksiaalset koormust, nii et laagritoe struktuuri saab lihtsustada;
(5) Veerelaagrite kõrge ülekandetõhususe ja madala soojuse tekke tõttu saab määrdeõli tarbimist vähendada, muutes määrimise hooldamise lihtsamaks;
(6) Uraanile saab hõlpsasti paigaldada veerelaagreid igas ruumisuunas.
Veerelaagritel on ka teatud puudused
Kõik on aga jagatud kaheks ja veerelaagritel on ka teatud puudused, peamiselt:
(1) Veerelaagrite kandevõime on palju väiksem kui sama mahuga liuglaagrite kandevõime. Seetõttu on veerelaagrite radiaalne suurus suur. Seetõttu kasutatakse liuglaagreid sageli olukordades, mis kannavad suuri koormusi ja nõuavad väikeseid radiaalseid mõõtmeid ja kompaktseid konstruktsioone (näiteks sisepõlemismootorite väntvõlli laagrid);
(2) Veerelaagrite vibratsioon ja müra on suured, eriti hilisemates kasutusetappides. Seetõttu ei sobi veerelaagrid juhtudel, kus on vaja suurt täpsust ja vibratsioon ei ole lubatud. Üldiselt on liuglaagrid paremad.
(3) Veerelaagrid on eriti tundlikud võõrkehade, näiteks metallilaastude suhtes. Kui võõrkehad satuvad laagrisse, tekivad vahelduvad suured vibratsioonid ja müra, mis võivad samuti varakult kahjustada. Lisaks võivad veerelaagrid varakult kahjustuda ka metallisulgude tõttu. Isegi kui varajast kahju ei teki, on veerelaagrite elueal teatud piir. Lühidalt öeldes on veerelaagrite eluiga lühem kui liuglaagritel.
Võrreldes veere- ja liuglaagritega on aga mõlemal oma eelised ja puudused ning igaühel neist on teatud kohaldatavad juhud. Seetõttu ei saa need kaks üksteist täielikult asendada ning kumbki areneb kindlas suunas ja laiendab oma välja. Kuid veerelaagrite silmapaistvate eeliste tõttu on hilinejatel kalduvus järele jõuda. Veerelaagrid on kujunenud masinate peamiseks tugiliigiks ning neid kasutatakse laialdaselt.
Puur
Puur, tuntud ka kui laagripuur, viitab laagriosale, mis ümbritseb osaliselt või osaliselt kõik veereelemendid ja liigub koos sellega, et veereelemente isoleerida, ning tavaliselt juhib ka veereelemente ja hoiab neid laagri sees.
Puuri materjal
Veerelaagrite töötamise ajal põhjustab libisev hõõrdumine laagri kuumenemist ja kulumist. Eriti kõrge temperatuuriga töötingimustes intensiivistab inertsiaalne tsentrifugaaljõud hõõrdumist, kulumist ja kuumenemist. Rasketel juhtudel võib puur põleda või puruneda , põhjustades laagri talitlushäireid. Seetõttu peab puuri materjalil lisaks teatud tugevusele olema ka hea soojusjuhtivus, väike hõõrdetegur, hea kulumiskindlus, tugev löögikindlus, madal tihedus ja lineaarne paisumistegur, mis on lähedane veeremielementide omale. Lisaks peab stantsitud puur vastu pidama keerulisele stantsimisdeformatsioonile ja materjalil peavad olema head töötlemisomadused. Mõned äärmiselt kõrgete nõuetega puurid kaetakse ka hõbedakihiga. Puurimaterjalide tüübid on järgmised: pehme teras/roostevaba teras, bakeliit/plast (nailon), messing/pronks/alumiiniumisulamist puur jne.

Tootmismeetodite klassifikatsioon:
survevalatud puur
Survevalatud puuri tooraineks on alumiiniumisulam ja messing. Toormaterjalid sulatatakse ja valatakse survevalumasina survevaluvormi ning puur survevalatakse ühe hooga. Valuvärav keeratakse treipingil.
1) Puur on otse survevalu, mis võib ilma mehaanilise töötlemiseta saada hea geomeetrilise kuju ja mõõtmete täpsuse ning millel on kõrge tootmistõhusus.
2) Pärast survevalu metall kristalliseerub ja tahkub, millel on täpne struktuur, hea pinna kvaliteet ja kulumiskindlus.
3) Materjali kõrge kasutusmäär ja madalamad kulud. Alumiiniumisulamist puuri survevalamisel on aga vaja suure tonnaažiga seadmeid ning vormi projekteerimine ja valmistamine on keerulised. Puuritaskud on survevalu ajal kergesti pingutatud. Tingimustes, kus laager puutub kokku löökide, vibratsiooni ja muutuva kiirusega, tuleb survevalatud puuri kvaliteeti veelgi parandada.
Puur valmistatud plastikuvalu meetodil
Vaakumkuivatatud granuleeritud insenerplastid asetatakse tünni, kuumutatakse takistustraadiga ja sulatatakse poolvedelasse olekusse. Kolvi või liikuva kruvi abil survestatakse poolvedelaid toormaterjale otsikust survevaluvormi vormi . Pärast isoleerimist saadakse pärast jahutamist vajalik puur. Tema käsitöö omadused on järgmised:
1) Puur on vormitud ühes survevaluvormis, mis võib ilma mehaanilise töötlemiseta saada täpse geomeetrilise kuju ja mõõtmete täpsuse ning madala pinnakareduse väärtuse ning tootmise efektiivsus on kõrge.
2) Vormi ja plastvalu on lihtne moodustada, laagrit on lihtne kokku panna ja automaatset juhtimist on lihtne teostada.
3) Plastikust puuril on head omadused, nagu kulumiskindlus, antimagnetiline ja madal hõõrdumine. Kuid plasti enda termilise deformatsiooni, vananemise ja rabeduse puuduste ning puuri struktuuri ja plasti sissepritseprotsessi probleemide tõttu on plastmassist valatud puuri kasutamine piiratud.
Määre
Määre: Paks, rasvane pooltahke aine. Kasutatakse masinate hõõrdeosade määrimiseks ja tihendamiseks. Kasutatakse ka metallpindadel tühimike täitmiseks ja rooste vältimiseks. Peamiselt valmistatud mineraalõlist (või sünteetilisest määrdeainest) ja paksendajast. Määre peamised funktsioonid on määrimine , kaitse ja tihendamine. Valdav enamus määretest on mõeldud määrimiseks ja neid nimetatakse hõõrdumisvastasteks määreteks. Hõõrdumisvastane määre vähendab peamiselt mehaanilist hõõrdumist ja ennetab mehaanilist kulumist. Samal ajal mängib see ka kaitsvat rolli metalli korrosiooni, tihendamise ja tolmukindlana hoidmisel. On olemas määrdeid, mida kasutatakse peamiselt metalli roostetamise või korrodeerumise vältimiseks, mida nimetatakse kaitsevmääreteks.

Määrde tööpõhimõte seisneb selles, et paksendaja hoiab õli seal, kus seda on vaja määrida. Koormuse korral vabastab paksendaja õli, tagades sellega määrimise. Toatemperatuuril ja staatilises olekus on see nagu tahke aine, mis suudab säilitada oma kuju ilma voolamiseta ja kleepub metalli külge libisemata. Kõrgel temperatuuril või teatud piiri ületavate välisjõudude mõjul võib see voolata nagu vedelik. Kui määre lõigatakse masinate liikuvate osade poolt, võib see voolata ja määrida, vähendades hõõrdumist ja kulumist liikuvate pindade vahel. Kui lõikamine peatub, võib see naasta teatud konsistentsile. Määrde eriline voolavus määrab selle, et seda saab määrida osades, mis määrdeõliks ei sobi. Lisaks, kuna tegemist on pooltahke ainega, on selle tihendus- ja kaitseefekt parem kui määrdeõli.