
Laagrite tootja ja tarnija
Spetsialiseerunud kuullaagritele, rull-laagritele, tõukejõu laagritele, õhukese sektsiooni laagritele jne.
Jälgi mind:


Õhukese ristlõikega laagrite kuumtöötlusprotsessi täiustamine
Eesmärgiga lahendada õhukeste profiilidega laagrirõngaste deformatsiooniprobleemi , millel on suuremad välisläbimõõdud pärast tavapäraseid kuumtöötlusprotsesse, täiustas Aubearing kuumtöötlusprotsessi eksperimentaalse analüüsi abil. Karastustemperatuuri langetamise, sobiva kuumutusaja valimise, karastusõli temperatuuri tõstmise ja õli segamiskiiruse vähendamise (või isegi segamise puudumise) abil saab õhukeste profiilidega laagrirõngaste deformatsiooni tõenäosust tõhusalt vähendada.
Õhukese ristlõikega laagrirõngaste deformatsiooni põhjused
Laagrirõngaste deformatsiooni üheks peamiseks põhjuseks on termiline pinge ja suur organisatsiooniline pinge, mis on põhjustatud rõnga pinna ja sisemuse vahelisest ebaühtlasest soojuspaisumisest ja kokkutõmbumisest ning erinevatest sisemistest struktuurimuutustest kuumtöötluse kuumutamise ja jahutamise protsessis. Kui ümbris läbib üldise plastilise deformatsiooni, ilmneb deformatsioon läbimõõdu suunas laienemise või kokkutõmbumisena; lokaalse plastilise deformatsiooni ilmnemisel väljendub see ümaruse või silindrilisuse vigade suurenemisena. Kuna karastusõli jahutuskiirus on kiire, ületades tunduvalt kütteahju ümbrise kuumutuskiirust ja õhukese seinaga hülss on halva jäikusega, tekib suurem osa deformeerunud hülsidest jahutusprotsessi käigus.

Laagrirõngaste kuumtöötluse deformatsiooni mõjutavad paljud tegurid. Kõik meetodid, mis võivad vähendada kuumtöötlusprotsessi käigus tekkivat termilist pinget ja sisemist konstruktsioonipinget, võivad vähendada õhukese ristlõikega laagrirõngaste deformatsiooni. Kuumtöötlemisprotsessi seisukohast saab karastuse deformatsiooni tõhusalt vähendada karastustemperatuuri langetamise, hoidmisaja sobiva reguleerimise, karastusõli temperatuuri tõstmise ja kustutamisõli segamiskiiruse vähendamisega. Seetõttu tuleb selle deformatsiooni kontrollimiseks välja töötada sobiv kuumtöötlemisprotsess termilise stressi ja kudede stressi kontrollimiseks.
Algne kuumtöötlusprotsess
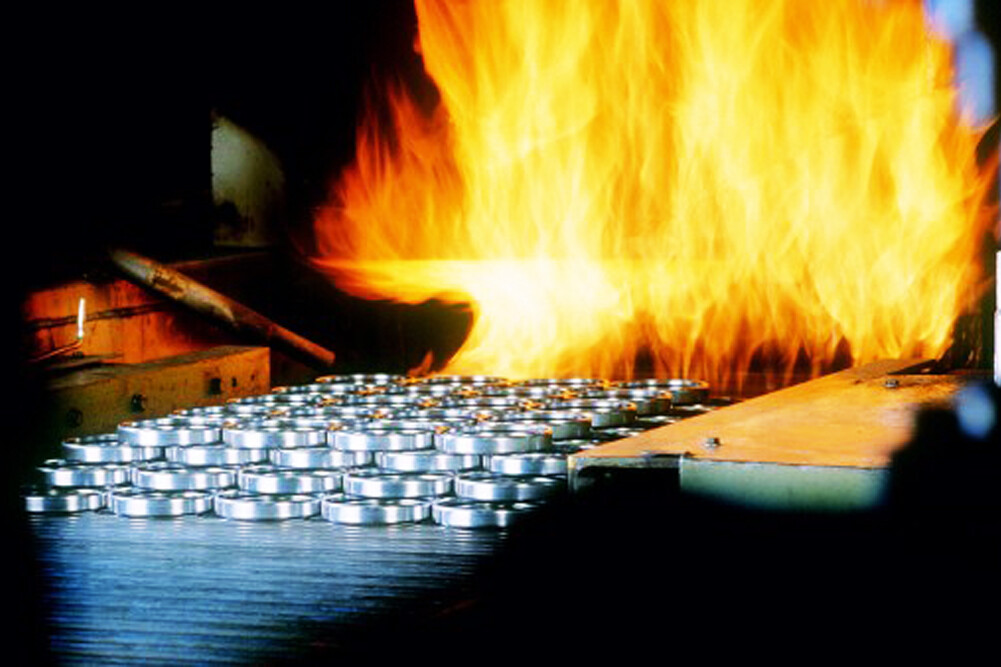
Näiteks 6014-2RLD välisrõnga materjal on GCr15; kuumtöötlusseade on rullvõrgust lint-kuumtöötlusliin endotermilise kaitseatmosfääriga; karastusõli on 1# isotermiline gradueeritud karastusõli ja tavaline töötemperatuur on 80–120 °C. Algne kuumtöötlusprotsess on: karastustemperatuur 855 ℃, kuumutamisaeg 30 minutit; karastusõli temperatuur 100 ℃, CNC-treimise järel lisatakse sobiva pinget leevendava lõõmutusega rõngaste komplekt ; karastamisetapis kontrollitakse karastuskuumutustemperatuuri ja karastusjahutust mõistlikult. Kiirus; õlikraavi sulgemine veeklaasi, asbestköie või tulekindla pinnasega enne karastamist ja kuumutamist; kaitsva atmosfääri kuumutamise kasutamine jne aitab vähendada õlikraavi pragude teket.
Õlisoone struktuuri või kuju parandamine, et vältida sirgete õlisoonte ja teravate nurkade mõju, mängib samuti positiivset rolli õlisoonte pragude tekkimise kontrollimisel. Viimastel aastatel on Aubearing tootnud ligikaudu 3,000 eriti suurt GCr15SiMn terastoru, mis on toodetud ja kontrollitud ülalmainitud lõõmutamis- ja karastusprotsesside põhjal. Pärast karastamist ja karastamist puhastati need liivapritsiga ja kontrolliti. Õlisoonte pragusid ei leitud ja kõik olid kvalifitseeritud, mis on ka tõestatud. Õige kuumtöötlusprotsess võib tõhusalt vältida õlisoonte summutavate pragude tekkimist.

Üks tsirkulatsiooniõlipump ja üks jahutusõlipump töötavad normaalselt; karastustemperatuur on 180°C ja karastusaeg 3 tundi. Pärast selle protsessi järgi kuumtöötlemist on rõngaste ümardusviga suur ja üle 50% rõngaste VD sp on üle 0 mm, seega on sorteerimise ja korrigeerimise töökoormus tohutu.
Kuumtöötlusprotsessi parandamine
Kuumtöötluse deformatsiooni mõjutavate tegurite, nagu kuumutamistemperatuur, kuumutamisaeg, jahutusõli temperatuur, jahutusõli segamiskiirus ja kuumtöötlusprotsessi testimine, analüüs ja järeldus.
Test 1: hoidke jahutusparameetreid muutmata ja muutke kütteparameetreid.
See tähendab, et kustutamise temperatuur muudetakse 820 °C-ni, kuumutamisaeg on 40 minutit ja muud protsessi parameetrid jäävad muutumatuks. Pärast katset on ainult 48% välimistest rõngastest VD sp ≤0. 2 mm.
Test 2: hoidke kütteparameetreid muutmata ja muutke jahutusparameetreid.
See tähendab, et karastusõli temperatuur muudetakse 120 °C-ni ning tsirkulatsiooniõlipump ja jahutusõlipump lülitatakse välja, samal ajal kui muud protsessi parameetrid jäävad muutumatuks. Pärast katset välisrõngas, mille VD sp ≤0. 2 mm moodustab 62%.
Katse 3: kütte- ja jahutusparameetreid muudeti samaaegselt.
See tähendab, et karastustemperatuuri muudetakse 820 °C-ni, kuumutamisaeg on 40 minutit, jahutusõli temperatuur on 120 °C ning tsirkulatsiooniõlipump ja jahutusõlipump suletakse ning karastusprotsess jääb muutumatuks. Pärast katset välisrõngas, mille VD sp ≤0. 2 mm jõudis üle 70%.
Seda on näha ülaltoodud kolmest katsest: Katse 1 parandas ümbrise deformatsiooni vaid veidi ja mõju ei olnud märkimisväärne; Katse 2 parandas oluliselt ümbrise deformatsiooni; Katsel 3 oli parim mõju ümbrise deformatsiooni parandamisel.
Seetõttu määrati uus kuumtöötlusprotsess järgmiselt: karastustemperatuur 820°C, kuumutamisaeg 40 min, karastusõli temperatuur 120°C, tsirkulatsiooniõlipumba ja jahutusõlipumba väljalülitamine, õlivaba segamine; karastustemperatuur 180°C, karastusaeg 3 h . Uue kuumtöötlusprotsessiga saadud struktuur ja kõvadus vastavad nõuetele JB/T 1255-2001 "Kõrge süsinikusisaldusega kroomlaagrite terasest veerelaagriosade kuumtöötlemise tehnilised tingimused". Võtke juhuslikult 100 tükki igast uuest ja originaalsest kuumtöötlustorust ja mõõtke VD sp. Tulemused on näidatud tabelis 1.
Täiustatud ja originaalprotsesside võrdlus | V D sp / mm |
Summa kokku | |||||||
< 0,10 | 0,32 ~ 0,32 | 0,32 ~ 0,25 | 0,25 ~ 0,25 | 0,25 ~ 0,32 | 0,32 ~ 0,32 | > 0,35 | |||
algsed protsessid | Tükk | 8 | 15 | 22 | 28 | 17 | 7 | 3 | 100 |
Protsent /﹪ | 8 | 15 | 22 | 28 | 17 | 7 | 3 | 100 | |
täiustatud protsess | Tükk | 15 | 24 | 35 | 16 | 8 | 2 | 0 | 100 |
Protsent /﹪ | 15 | 24 | 35 | 16 | 8 | 2 | 0 | 100 | |
On näha, et pärast seda, kui 6014-2RLD välimine rõngas on töödeldud vastavalt algsele protsessile, on ainult 45% välisrõngast, mille VD sp ≤0. 2 mm ja 73% välisrõngast, mille VD sp ≤0. 25 mm töödeldakse vastavalt uuele protsessile. Välisrõngas, mille VD sp ≤0. 2 mm on 74% ja välisrõngas, mille VD sp ≤0. 25 mm on 90%. Seetõttu võib uus kuumtöötlusprotsess tõepoolest vähendada ümbrise deformatsiooni.
Lisaks kasutatakse teise õhukeseinalise laagri 6214-2RLD puhul suurema välisläbimõõduga (välisläbimõõt <125,15 ± 0,03 mm, siseläbimõõt <108 + 0,120 mm, laius 24,10 ± 0,03 mm) karastustemperatuuri 830 ℃, kuumutusaega 45 minutit, karastusõli temperatuuri 120 ℃, tsirkulatsiooniõlipumba ja jahutusõlipumba väljalülitamist, õli segamist ei toimu; kuumtöötlusprotsessi katse karastustemperatuuril 180 ℃, karastusaega 3 tundi, leiti, et ka ferruli deformatsioon vähenes oluliselt. Väike.
Järeldus
Suure välisläbimõõduga laagrirõngaste jaoks, mis kergesti deformeeruvad, vähendades karastustemperatuuri (820–830 °C), valides sobiva kuumutamisaja, tõstes karastusõli temperatuuri (120 °C) ja vähendades õli segamiskiirust (või isegi ilma segamiseta), võib see tõhusalt vähendada hülsi kuumtöötluse deformatsiooni.