
Leje producent og leverandør
Specialiseret i kuglelejer, rullelejer, tryklejer, tyndsektionslejer mv.
Følg mig på:


Den ultimative guide til årsager til lejesvigt
Lejer kombinerer roterende dele (aksler) og stationære dele (lejehuse) med minimal friktion. Det er netop på grund af lejernes rolle, at forskelligt roterende udstyr såsom biler, fly, generatorer, transportbånd og motorer kan køre problemfrit. Med den hurtige udvikling af videnskabelige og teknologiske fremskridt stiller kunderne højere og højere krav til kvaliteten af lejeprodukter. Det er vigtigt for lejeproducenter at levere lejer af høj kvalitet, der opfylder standarder og ydeevnekrav, men det er også vigtigt at bruge dem korrekt. Baseret på mange års arbejde med lejeproduktionsteknologi støder Aubearing ofte på problemet, at lejet er kvalificeret efter testning, men at lejet sidder fast efter installation eller tidlig rotationsfejl under brug. De vigtigste symptomer inkluderer en følelse af rotationsfastlåsning, kraftig afskalning af arbejdsfladen, kraftigt slid og endda forvrængning og brud på lejeholderen . Analyse af fejlresultaterne viser, at der ikke er mange kvalitetsproblemer relateret til selve lejet, og de fleste af dem er forårsaget af forkert installation og brug. Af denne grund mener Aubearing , at det er nødvendigt at gennemgå de almindelige fejltilstande for lejer og give konstruktive forslag til yderligere at forbedre lejets levetid.
Grundlæggende kendskab til lejer
Rulningslejer er højpræcisionskomponenter lavet af lejestål med høj hårdhed (AISI52100). Nu og rullelejer bruger keramiske rulleelementer. Lejer består af indre og ydre ringe, kugler eller ruller og bure. Nogle lejer har også tætninger eller støvdæksler. Sådanne forseglede lejer er på forhånd fyldt med fedt på fabrikken. Smøreolien eller fedtet er afgørende for tykkelsen af smørefilmen, der skal etableres for at adskille rulleelementerne og løbebanerne. Egnede lejer skal vælges til udstyret og installeres korrekt for at sikre, at lejerne er godt smurt og fri for forurening.

Årsager til lejefejl
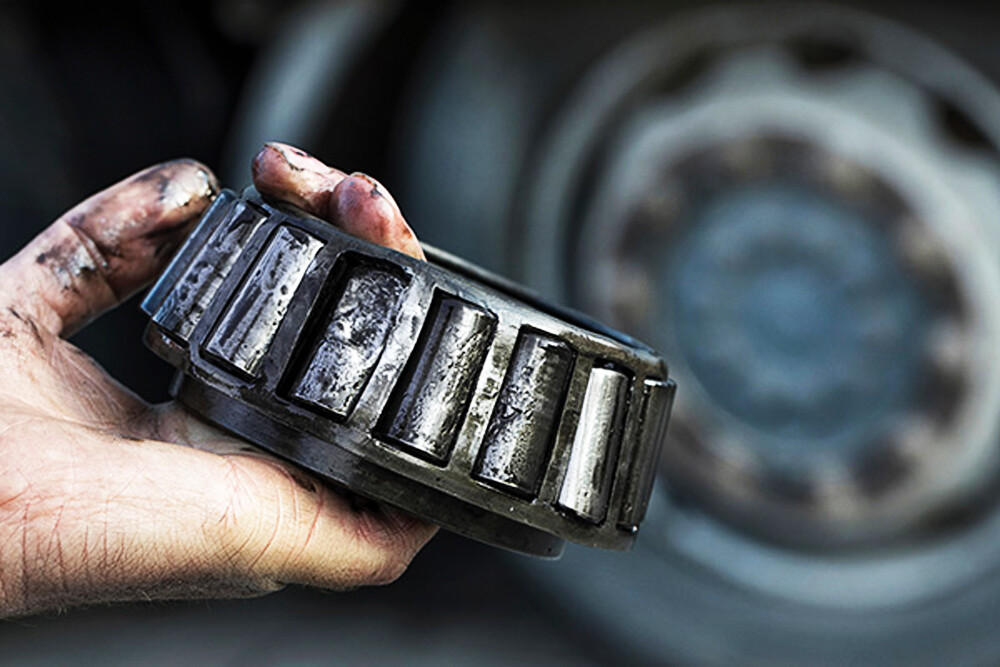
Når man leder efter tegn på skade, er det vigtigt at forstå den indvendige lejegeometri og hvordan lejet fungerer korrekt. Sammenligning af løbebanebelastningssporene af beskadigede lejer fjernet fra udstyr med velfungerende lejer kan hjælpe med at forstå årsagen til lejeskade. Det er også vigtigt at beskytte sig mod falske lejer, da falske lejer ofte har en meget kortere levetid end lejer lavet af anerkendte lejeproducenter. Hvis maskinen overbelastes, bruges eller vedligeholdes forkert, vil lejerne blive påvirket, og 34 % af for tidlige lejefejl skyldes træthed. Fordi lejer vil give en "tidlig advarsel", når de er forkert vedligeholdt eller overbelastede.

Kontakt Fatigue
Kontakttræthedsfejl refererer til svigt forårsaget af vekslende belastning på lejets arbejdsflade. Kontakttræthedsafskalning forekommer på lejets arbejdsflade og er ofte ledsaget af udmattelsesrevner. Det opstår først fra den maksimale vekslende forskydningsspænding under kontaktfladen og udvider sig derefter til overfladen for at danne forskellige afskalningsformer, såsom grubetæring eller grubetæring. At skrælle af i små flager kaldes overfladisk skrælning. På grund af den gradvise udvidelse af skrælningsoverfladen strækker den sig ofte til dybe lag og danner dyb afskalning. Dyb spartling er en træthedskilde til kontakttræthedsfejl.

Slidsvigt
Slidsvigt refererer til svigt forårsaget af den relative glidende friktion mellem overflader, der forårsager kontinuerligt slid af metallet på arbejdsfladen. Kontinuerligt slid vil forårsage gradvis skade på lejedele, hvilket i sidste ende fører til tab af lejets dimensionsnøjagtighed og andre relaterede problemer. Slid kan påvirke formændringer, øge fittingsafstanden og ændre topografien af arbejdsfladen. Det kan påvirke smøremidlet eller forurene det til en vis grad, hvilket bevirker, at smørefunktionen går helt tabt, hvilket medfører, at lejet mister rotationsnøjagtighed eller endda ikke fungerer normalt. Slidsvigt er en af de almindelige fejltilstande for forskellige typer lejer. I henhold til slidformen kan den normalt opdeles i det mest almindelige slibeslid og klæbende slid.

Slibende slid refererer til slitage forårsaget af klemning af fremmede hårde partikler eller hårde fremmedlegemer eller slidaffald på metaloverfladen mellem lejets arbejdsflader og den relative bevægelse af kontaktfladerne, hvilket ofte forårsager furelignende ridser på arbejdsfladen. lejets overflade. Hårde partikler eller fremmedlegemer kan komme inde fra værten eller fra andre tilstødende dele af værtssystemet og sendes ind i lejet af smøremediet. Klæbemiddelslid refererer til ujævn belastning på friktionsoverfladen på grund af mikroskopiske fremspring eller fremmedlegemer på friktionsoverfladen. Når smøreforholdene forringes alvorligt, dannes der lokal friktionsvarme, som let kan forårsage lokal deformation af friktionsoverfladen og friktionsmikrosvejsning. Alvorlig Overflademetallet kan være delvist smeltet, og kraften på kontaktfladen vil rive det lokale friktionssvejsepunkt fra matrixen og øge den plastiske deformation. Denne adhæsion-rivning-adhæsionscyklus udgør klæbende slid. Generelt kaldes let klæbemiddelslid slid, og alvorligt klæbemiddelslid kaldes okklusion.
Brudsvigt
Hovedårsagerne til brud på lejer er designfejl og overbelastning. Når den påførte belastning overstiger materialets styrkegrænse og får delen til at knække, kaldes det overbelastningsbrud. Hovedårsagen til overbelastning er pludselig værtsfejl eller forkert installation. Defekter som mikrorevner, svindhuler, bobler, store fremmedlegemer, overophedet væv og lokale forbrændinger i lejedele kan også forårsage brud på defekterne ved stødoverbelastning eller kraftige vibrationer, som kaldes defektbrud. Det skal påpeges, at under fremstillingsprocessen af lejer kan instrumenter bruges til korrekt at analysere, om de ovennævnte defekter eksisterer under fabrikseftersyn af råmaterialer, smedning og varmebehandlingskvalitetskontrol og bearbejdningsproceskontrol. Kontrollen skal stadig styrkes i fremtiden. Men generelt set er de fleste almindelige lejebrudsfejl overbelastningsfejl.

Fejl ved clearanceændring
Når lejet fungerer, på grund af påvirkning af eksterne eller interne faktorer, ændres den oprindelige monteringsafstand, nøjagtigheden falder og forårsager endda "anfald", som kaldes fejl i frigangsændringen. Eksterne faktorer såsom overdreven interferens, ukorrekt installation, ekspansion forårsaget af temperaturstigning, øjeblikkelig overbelastning osv., og interne faktorer såsom tilbageholdt austenit og resterende spænding i en ustabil tilstand er hovedårsagerne til fejl i clearanceændring.
Forkert montering
16 % af for tidlige fejl i forskellige lejer skyldes forkert montering (normalt på grund af overdreven kraft...) og forkert brug af monteringsværktøj. Noget udstyr kræver mekaniske, hydrauliske eller opvarmningsmetoder for korrekt og effektiv installation og fjernelse. SKF tilbyder et komplet udvalg af værktøjer og udstyr baseret på en række professionelle tekniske serviceteknologier for at gøre disse job nemmere, hurtigere og omkostningseffektive. Professionel montage ved hjælp af specialiserede værktøjer og teknikker er en anden løsning til at maksimere maskinens oppetid.

Forkert smøring
Selvom der kan installeres en række forskellige "vedligeholdelsesfri" forseglede lejer, skyldes 36 % af for tidlige lejesvigt forkert teknisk anvendelse og forkert brug af fedt. Ethvert forkert smurt leje vil uundgåeligt svigte for tidligt før sin normale levetid. Da lejer normalt er de vanskeligste dele af mekanisk udstyr at samle og afmontere, kan der opstå problemer, hvis de ikke smøres regelmæssigt. Når manuel vedligeholdelse ikke er mulig, kan SKF udvikle et fuldautomatisk smøresystem for at opnå optimale smøreresultater. Effektiv smøring ved hjælp af SKF fedt, værktøj og teknologi efter behov vil bidrage til at reducere nedetiden betydeligt.

Forurene
Lejer er præcisionsdele. Hvis lejerne og fedtet er forurenet, vil de ikke fungere effektivt. Da smurte, vedligeholdelsesfrie forseglede lejer kun udgør en lille procentdel af alle lejer i brug, skyldes mindst 14 % af alle for tidlige lejefejl desuden kontamineringsproblemer. SKF har fremragende fremstillings- og designegenskaber for lejer og kan levere tætningsløsninger til en række barske arbejdsmiljøer.

Metode til analyse af lejefejl
I processen med at analysere lejesvigt støder man ofte på mange komplicerede fænomener. Forskellige eksperimentelle resultater kan være modstridende eller uklare. Dette kræver gentagne eksperimenter og demonstrationer for at opnå tilstrækkelige beviser eller modbeviser. Kun ved at bruge korrekte analysemetoder, procedurer og trin kan vi finde den egentlige årsag til fejlen. Generelt kan lejefejlsanalyse groft opdeles i følgende tre trin: indsamling af fejlbehæftede objekter og baggrundsdata, makroskopisk inspektion og mikroskopisk analyse af fejlbehæftede objekter.
Indsamling af ugyldige genstande og baggrundsmateriale
Saml så mange dele og fragmenter af fejlslagne ting som muligt. Forstå fuldt ud arbejdsforholdene, brugsprocessen og fremstillingskvaliteten af defekte lejer. Specifikt indhold omfatter:
(1) Belastningen, rotationshastigheden, arbejdsforholdene for hovedmotoren og andre designmæssige arbejdsforhold for lejet.
(2) Fejltilstande for lejer og andre relaterede dele og typer af lejefejl.
(3) Optegnelser om lejeinstallation og drift. Er der nogen unormale operationer under drift og brug?
(4) Om den faktiske belastning af lejet under drift er i overensstemmelse med det originale design.
(5) Lejets faktiske rotationshastighed og frekvensen af forskellige rotationshastigheder.
(6) Om der er en kraftig stigning i temperatur eller røg, støj og vibrationer under svigt.
(7) Om der er ætsende medier i arbejdsmiljøet, og om der er nogen speciel overfladeoxidationsfarve eller anden forureningsfarve mellem lejet og tappen.
(8) Optegnelser om lejeinstallation (inklusive geninspektion af lejets dimensionstolerancer før installation), originale lejer, monterings- og indstillingsforhold, stivheden af lejesædet og maskinbasen, og om der er nogen unormaliteter i installationen.
(9) Om der er termisk ekspansion og kraftoverførselsændringer under lejedrift.
(10) Lejers smørebetingelser, herunder smøremiddelmærke, sammensætning, farve, viskositet, urenhedsindhold, filtrering, udskiftning og forsyningsstatus osv., og opsamling af dets sedimenter.
(11) Om lejets materialevalg er korrekt, og om materialekvaliteten opfylder de relevante standarder eller tegningskrav.
(12) Om fremstillingsprocessen af lejet er normal, om der er plastisk deformation på overfladen, og om der er nogen overfladeslibningsforbrændinger.
(13) Reparations- og vedligeholdelsesjournaler for defekte lejer.
(14) Fejltilstande for lejer af samme batch eller type.
I selve arbejdet med at indsamle baggrundsmaterialer er det svært at opfylde alle ovenstående krav. Men de indsamlede oplysninger, desto befordrende vil det være at opnå korrekte analytiske konklusioner.
Makroskopisk inspektion
Makroskopisk inspektion af defekte lejer (inklusive dimensionel tolerancemåling og inspektion og analyse af overfladetilstand) er det vigtigste trin i fejlanalyse. Inspektionen af det overordnede udseende kan give et overblik over lejefejlen og de beskadigede deles egenskaber, estimere årsagen til fejlen, observere defekternes størrelse, form, placering, mængde og karakteristika og opfange passende dele til yderligere mikroskopisk inspektion og analyse. Indholdet af makroinspektion omfatter:
(1) Ændringer i udseende og størrelse (inklusive vibrationsmålingsanalyse, dynamisk funktionsanalyse og raceway-rundhedsanalyse).
(2) Ændringer i clearance.
(3) Om der er et korrosionsfænomen, hvor det er, hvilken type korrosion det er, og om det er direkte relateret til svigtet.
(4) Om der er revner, formen på revnerne og bruddets egenskaber.
(5) Hvilken type slid er det, og hvor meget det bidrager til svigt.
(6) Observer misfarvningen og placeringen af arbejdsfladen på hver lejedel for at bestemme dens smøretilstand og overfladetemperatureffekt.
(7) Observer hovedsageligt det fejlkarakteristiske område for unormalt slid, indlejring af fremmede partikler, revner, ridser og andre defekter.
(8) Koldbejdsningsmetode eller varmbejdsningsmetode bruges til at kontrollere, om der er bløde pletter, afkullede lag og forbrændinger på den oprindelige overflade af lejedele, især overfladeslibeforbrændinger.
(9) Brug et røntgenspændingsmålingsinstrument til at måle spændingsændringerne i lejet før og efter drift.
Resultaterne af makroskopisk inspektion kan nogle gange grundlæggende bestemme formen og årsagen til svigtet, men for yderligere at bestemme arten af svigtet skal der indhentes beviser og foretages mikroskopisk analyse.
Mikroskopisk analyse
Mikroskopisk analyse af fejlslagne lejer omfatter optisk metallografisk analyse, elektronmikroskopanalyse, probe- og elektronenergispektroskopianalyse osv. Den er hovedsageligt baseret på de mikrostrukturelle ændringer i det fejlkarakteristiske område og analysen af træthedskilder og revnekilder til at give tilstrækkelige kriterier eller modbeviser for fejlanalyse. De mest almindeligt anvendte og almindelige metoder i mikroskopisk analyse er optisk metallografisk analyse og overfladehårdhedsdetektion. Indholdet af analysen bør omfatte:
(1) Om materialekvaliteten opfylder relevante standarder og designkrav.
(2) Om den grundlæggende struktur og varmebehandlingskvalitet af lejede dele opfylder relevante krav.
(3) Om der er afkulningslag, troostit og andre overfladebearbejdningslag i overfladestrukturen.
(4) Mål dybden af det overfladeforstærkende lag, såsom det karburerede lag og strukturen af hvert lag af flerlagsmetallet, formen og dybden af korrosionsgraven eller revnen, og bestem årsagen og arten af den revnebaserede på formen af revnen og de strukturelle karakteristika af begge sider.
(5) Bestem graden af deformation, temperaturstigning, materialetype og proces baseret på kornstørrelse, strukturel deformation, lokal fasetransformation, omkrystallisation, faseaggregering mv.
(6) Mål grundlæggende hårdhed, hårdhedsensartethed og hårdhedsændringer i svigtkarakteristiske områder.
(7) Brudobservation og analyse. Kvalitativ analyse og måling blev udført for at observere frakturoverfladen ved hjælp af scanningselektronmikroskopi.
(8) Elektronmikroskoper, sonder og elektronenergispektroskopi kan måle komponenterne i brudfladen og opdage arten af brudfladen og årsagen til bruddet i analysen af udmattelseskilder og revnekilder.
De tre trin i den generelle metode til analyse af lejefejl, introduceret ovenfor, er en trin-for-trin og dybdegående analyseproces fra ydersiden til indersiden. Indholdet i hvert trin bør vælges ud fra typen og karakteristika for lejefejlen og de specifikke omstændigheder, men analysetrinene er uundværlige. gennem hele analyseprocessen skal analyseresultaterne altid være knyttet til de mange faktorer, der påvirker lejesvigt, og overvejes grundigt.
Almindelige fejltilstande og modforanstaltninger af lejer
1. Afskalning i den yderste position på den ene side af kanalen. Afskalning i den yderste position på den ene side af kanalen viser sig hovedsageligt i kraftig afskalning af ringe ved overgangen mellem kanalen og ribben. Årsagen er, at lejet ikke er monteret på plads, eller at der opstår en pludselig aksial overbelastning under drift. De modforanstaltninger, der skal træffes, er at sikre, at lejet er monteret på plads, eller at ændre den ydre ringpasning på det frie sideleje til en frigangspasning, så lejet kan kompenseres, når lejet er overbelastet.
2. Kanalen skaller af i en symmetrisk position i omkredsretningen. Den indre ring skaller af i en symmetrisk position omkring omkredsen, mens den ydre ring skaller af i en omkredssymmetrisk position (dvs. retningen af ellipsens korte akse). Hovedårsagen til dette er, at skalhullet er elliptisk. Overdimensioneret eller todelt hushulstruktur, hvilket er særligt tydeligt i motorcykelknastaksellejer. Når lejet presses ind i hushullet med en større ellipse, eller de to halvdele af det separate hus strammes, bliver lejets ydre ring elliptisk, og spillerummet i den korte akseretning reduceres betydeligt eller endda negativt. Under belastning vil lejets indre ring rotere og producere omkredsmæssige afskalningsmærker, mens den ydre ring kun vil producere afskalningsmærker i en symmetrisk position i den korte akseretning. Dette er hovedårsagen til lejets tidlige svigt. Inspektionen af de defekte dele af lejet viser, at lejets ydre diameterrundhed er ændret fra 0.8 μm kontrolleret af den oprindelige proces til 27 μm. Denne værdi er meget større end den radiale spillerumsværdi. Derfor kan det fastslås, at lejet arbejder under kraftig deformation og negativ spillerum, og det er let at forårsage unormal og hurtig slitage og afskalning på arbejdsfladen i den tidlige fase. De modforanstaltninger, der træffes, er at forbedre bearbejdningsnøjagtigheden af hushullet eller at undgå at bruge hushullets to-halvdels separationsstruktur så meget som muligt.
3. Skrå afskalning af løbebanen. En skrå afskalningsring vises på lejets arbejdsflade, hvilket indikerer, at lejet arbejder i en skrå tilstand. Når hældningsvinklen når eller overstiger en kritisk tilstand, kan der forekomme unormal og hurtig slitage og afskalning tidligt. Hovedårsagerne er dårlig installation, akslens udbøjning, lav nøjagtighed af lejetappen og husets hul osv. Der træffes modforanstaltninger for at sikre kvaliteten af lejeinstallationen og forbedre den aksiale rundløbsnøjagtighed af akselskulderen og hulskulderen.
4. Brud på ferrule. Brud på ferrule er generelt sjældent og skyldes ofte pludselig overbelastning. Årsagerne er komplekse, såsom defekter i lejets råmateriale (bobler, krympehuller), smededefekter (overbrænding), varmebehandlingsdefekter (overophedning), forarbejdningsdefekter (lokale forbrændinger eller overflademikrorevner), værtsdefekter (dårlig installation, dårlig smøring, øjeblikkelig overbelastning) osv. Når lejet er overbelastet, kan stødbelastning eller kraftig vibration forårsage brud på ferrulen. Der træffes modforanstaltninger for at undgå overbelastning og stødbelastninger, vælge passende interferens, forbedre installationsnøjagtigheden, forbedre brugsforholdene og styrke kvalitetskontrollen i lejefremstillingsprocessen.
5. Burbrud. Burbrud er en sporadisk unormal fejltilstand. Hovedårsagerne er som følger:
en. Unormal belastning af buret. Hvis installationen ikke er på plads, vippes, eller interferensen er for stor, vil det let føre til en reduktion i spillerum, forværret friktion og varmeudvikling, blødgøring af overfladen og for tidlig unormal afskalning. Efterhånden som afskalningen udvider sig, vil de afskallede fremmedlegemer trænge ind i burets lommer, hvilket forårsager tilbageholdelse. Burets drift blokeres, og der genereres yderligere belastninger, hvilket forværrer sliddet på buret. En sådan forværret cirkulation kan få buret til at knække.
b. Dårlig smøring betyder hovedsageligt, at lejet kører i en oliefattig tilstand, som er tilbøjelig til klæbende slid, forringer tilstanden af arbejdsfladen, og rifter forårsaget af klæbende slid kan nemt trænge ind i buret, hvilket får buret til at generere unormalt belastninger og muligvis få buret til at knække.
c. Indtrængen af fremmedlegemer er en almindelig årsag til brud på buret. Indtrængen af hårde fremmedlegemer forværres sliddet på buret, og der genereres unormale yderligere belastninger, hvilket også kan forårsage, at buret går i stykker.
d. Krybefænomen er også en af årsagerne til burbrud. Det såkaldte krybningsfænomen refererer til glidefænomenet ferrules. Når interferensen af den sammenkoblende overflade er utilstrækkelig, bevæger belastningspunktet sig i periferretningen på grund af glidning, hvilket får rørringen til at afvige i den periferiske retning i forhold til akslen eller huset. Når først krybning forekommer, vil parringsoverfladen blive slidt betydeligt, og slidpulver kan trænge ind i lejets inderside, hvilket forårsager unormalt slid – løbebaneafskalning – burslid og yderligere belastning, som endda kan få kurven til at knække.
e. Materialedefekter i buret (såsom revner, store indeslutninger af fremmed metal, krympende hulrum, luftbobler) og nittedefekter (manglende søm, pudesøm, mellemrum mellem de to burhalvdele, alvorlige nitteskader) osv. kan få buret til at knække. . Modforanstaltningen er streng kontrol med fremstillingsprocessen.
Konklusion
Sammenfattende kan det ses ud fra de almindelige fejlmekanismer og fejltilstande for lejer, at selvom rullelejer er præcise og pålidelige strukturelle fundamenter, kan forkert brug også forårsage tidlig fejl. Generelt kan man sige, at hvis lejerne bruges korrekt, kan de bruges indtil deres udmattelseslevetid. Tidlig fejl i lejer er for det meste forårsaget af faktorer som fremstillingsnøjagtigheden af værtens parringsdele, installationskvalitet, brugsforhold, smøreeffekt, indtrængen af ydre fremmedlegemer, termisk påvirkning og pludselig svigt af værten. Derfor er korrekt og rimelig brug af lejer et systematisk projekt. I processen med design, fremstilling og installation af bærende strukturer, kan der træffes tilsvarende foranstaltninger for de forbindelser, der forårsager tidlig fejl, effektivt forbedre lejernes og hovedmotorens levetid. Dette er fremstillingen Fabrikken og kunden skal bære fælles ansvar.