
Leje producent og leverandør
Specialiseret i kuglelejer, rullelejer, tryklejer, tyndsektionslejer mv.
Følg mig på:


Forbedring af varmebehandlingsprocessen for tyndsektionslejer
Med henblik på at løse problemet med deformation af tyndprofilerede lejeringe med større ydre diametre efter konventionelle varmebehandlingsprocesser, forbedrede Aubearing varmebehandlingsprocessen gennem eksperimentel analyse. Ved at sænke bratkølingstemperaturen, vælge passende opvarmningstid, øge bratkølingsoliens temperatur og reducere olieomrøringshastigheden (eller endda slet ikke omrøre) kan sandsynligheden for deformation af tyndprofilerede lejeringe reduceres effektivt.
Årsager til deformation af tynde lejeringe
En af hovedårsagerne til deformation af lejeringe er den termiske spænding og store organisatoriske spændinger forårsaget af ujævn termisk udvidelse og sammentrækning mellem overfladen og det indre af ringen og forskellige interne strukturelle transformationer under varmebehandlingens opvarmnings- og afkølingsprocessen. Når ferrulen gennemgår en samlet plastisk deformation, viser deformationen sig som udvidelse eller sammentrækning i diameterretningen; når der opstår lokal plastisk deformation, viser det sig som en stigning i rundhed eller cylindricitetsfejl. Da afkølingshastigheden for bratkølingsolie er hurtig, langt over opvarmningshastigheden af rørringen i varmeovnen, og den tyndvæggede rørring har dårlig stivhed, produceres de fleste af de deformerede rørringe under afkølingsprocessen.

Der er mange faktorer, der påvirker varmebehandlingsdeformationen af lejeringe. Enhver metode, der kan reducere den termiske spænding og indre strukturelle spænding, der genereres under varmebehandlingsprocessen, kan reducere deformationen af tynde sektions lejeringe. Fra varmebehandlingsprocessens perspektiv, ved at sænke quenching-temperaturen, passende styring af holdetiden, øge quenching-olietemperaturen og reducere omrøringshastigheden af quenching-olien, kan deformationen af ferrul effektivt reduceres. For at kontrollere dens deformation skal der derfor udvikles en passende varmebehandlingsproces for at kontrollere termisk stress og vævsstress.
Original varmebehandlingsproces
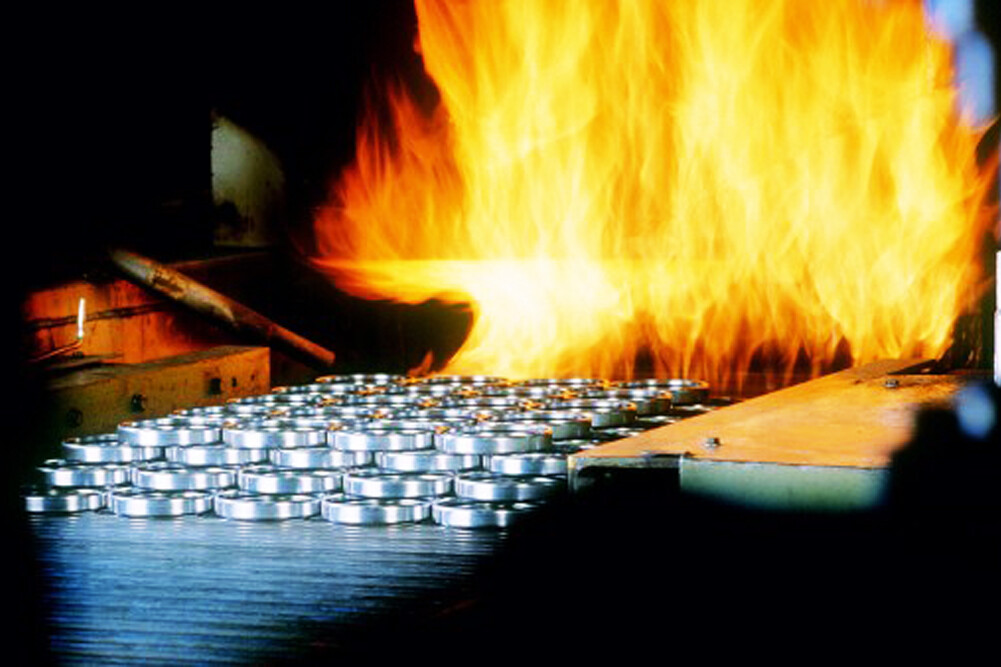
Hvis vi tager 6014-2RLD yderringen som eksempel, er materialet GCr15; varmebehandlingsudstyret er en rullenetbåndvarmebehandlingsproduktionslinje med en endoterm beskyttende atmosfære; kølleolien er 1# isotermisk graderet kølleolie, og den normale driftstemperatur er 80 til 120°C. Den oprindelige varmebehandlingsproces er: køltemperatur 855 ℃, opvarmningstid 30 min; kølolietemperatur 100 ℃, et sæt ringe tilføjes med passende spændingsaflastningsglødning efter CNC-drejning ; under kølningsfasen styres kølningsopvarmningstemperaturen passende, og kølningen styres rimeligt. Hastighed; blokering af oliegrøften med vandglas, asbestreb eller ildfast jord før kølning og opvarmning; brug af beskyttende atmosfæreopvarmning osv. kan reducere forekomsten af revner i oliegrøfter.
Forbedring af strukturen eller formen af olierillen for at undgå virkningerne af lige olieriller og skarpe hjørner vil også spille en positiv rolle i at kontrollere forekomsten af olierillerevner. I de senere år har Aubearing produceret cirka 3,000 ekstra store GCr15SiMn stålrør, der er blevet produceret og verificeret baseret på de ovennævnte udglødnings- og bratkølingsprocesser. Efter bratkøling og temperering blev de sandblæst og inspiceret. Der blev ikke fundet nogen olierillerevner, og alle var kvalificerede, hvilket også er bevist Korrekt varmebehandlingsproces kan effektivt undgå forekomsten af olierillehærdende revner.

En cirkulationsoliepumpe og en køleoliepumpe kører normalt; tempereringstemperaturen er 180°C og tempereringstiden er 3 timer. Efter varmebehandling i henhold til denne proces er rundhedsfejlen af ferrules stor, og mere end 50% af ringene har VD sp, der overstiger 0 mm, så arbejdsbyrden med sortering og korrektion er enorm.
Forbedring af varmebehandlingsprocessen
Analyse og konklusion af faktorer såsom opvarmningstemperatur, opvarmningstid, køleolietemperatur, køleolieomrøringshastighed, der påvirker varmebehandlingsdeformation, og varmebehandlingsprocestest.
Test 1: Hold køleparametrene uændrede og skift varmeparametrene.
Det vil sige, at quenching-temperaturen ændres til 820 °C, opvarmningstiden er 40 min, og andre procesparametre forbliver uændrede. Efter testen har kun 48 % af de ydre ringe VD sp ≤0. 2 mm.
Test 2: Hold varmeparametrene uændrede og skift køleparametrene.
Det vil sige, at køleolietemperaturen ændres til 120°C, og cirkulationsoliepumpen og køleoliepumpen lukkes ned, mens andre procesparametre forbliver uændrede. Efter testen er den ydre ring med VD sp ≤0. 2 mm tegner sig for 62%.
Test 3: Varmeparametre og køleparametre blev ændret samtidigt.
Det vil sige, at bratkølingstemperaturen ændres til 820°C, opvarmningstiden er 40 minutter, bratkølingsolietemperaturen er 120°C, og cirkulationsoliepumpen og køleoliepumpen lukkes ned, og tempereringsprocessen forbliver uændret. Efter testen er den ydre ring med VD sp ≤0. 2 mm nået end 70%.
Det kan ses fra ovenstående tre tests: Test 1 forbedrede kun en smule deformation af ferrul, og effekten var ikke signifikant; Test 2 forbedrede deformationen af ferrul signifikant; Test 3 havde den bedste effekt på at forbedre deformationen af ferrul.
Derfor blev den nye varmebehandlingsproces bestemt som følger: bratkølingstemperatur 820°C, opvarmningstid 40 min, bratkølingsolietemperatur 120°C, nedlukning af cirkulationsoliepumpen og køleoliepumpen, oliefri omrøring; tempereringstemperatur 180°C, tempereringstid 3 timer. Strukturen og hårdheden opnået ved den nye varmebehandlingsproces opfylder kravene til JB / T 1255-2001 "Tekniske betingelser for varmebehandling af chrombærende stålrullelejedele med højt kulstofindhold". Prøv tilfældigt 100 stykker fra hver af de nye og originale varmebehandlingshylstre, og mål VD sp. Resultaterne er vist i tabel 1.
Sammenligning af forbedrede og originale processer | V D sp / mm |
Samlet beløb | |||||||
< 0,10 | 0,35 ~ 0,35 | 0,35 ~ 0,25 | 0,25 ~ 0,25 | 0,25 ~ 0,35 | 0,35 ~ 0,35 | > 0,35 | |||
originale processer | Piece | 8 | 15 | 22 | 28 | 17 | 7 | 3 | 100 |
Procent /﹪ | 8 | 15 | 22 | 28 | 17 | 7 | 3 | 100 | |
forbedret proces | Piece | 15 | 24 | 35 | 16 | 8 | 2 | 0 | 100 |
Procent /﹪ | 15 | 24 | 35 | 16 | 8 | 2 | 0 | 100 | |
Det kan ses, at efter at den ydre ring af 6014-2RLD er behandlet i henhold til den originale proces, er kun 45% af den ydre ring med VD sp ≤0. 2 mm og 73 % af yderringen med VD sp ≤0. 25 mm behandles efter den nye proces. Den ydre ring med VD sp ≤0. 2 mm har 74 %, og den ydre ring med VD sp ≤0. 25 mm har 90%. Derfor kan den nye varmebehandlingsproces faktisk reducere deformationen af rørringen.
Derudover anvendes bratkølingstemperaturen for et andet tyndvægget leje 6214-2RLD med en større ydre diameter (ydre diameter <125,15 ± 0,03 mm, indvendig diameter <108 + 0,120 mm, bredde 24,10 ± 0,03 mm) 830 ℃, opvarmningstid 45 min, bratkølingsolietemperatur 120 ℃, sluk for cirkulationsoliepumpen og køleoliepumpen, ingen olieomrøring; varmebehandlingsprocestest med anløbningstemperatur 180 ℃, anløbningstid 3 timer, det blev konstateret, at deformationen af ferrulen også var signifikant reduceret. Lille.
Konklusion
Til lejeringe med store ydre diametre, der let deformeres, ved at sænke bratkølingstemperaturen (820~830°C), vælge en passende opvarmningstid, øge bratkølingsolietemperaturen (120°C) og reducere oliens omrøringshastighed (eller selv ingen omrøring), kan det effektivt reducere varmebehandlingsdeformationen af rørringen.